
خمکاری لوله مسی فرآیندی است که برای تغییر مسیر لوله بدون استفاده از اتصالات متعدد انجام می شود. انعطاف پذیری و شکل پذیری مناسب مس باعث شده است لوله های مسی در سیستم های تاسیساتی، سرمایشی، گرمایشی و صنعتی به راحتی در مسیرهای مختلف شکل داده شوند. با این حال، خمکاری نادرست می تواند باعث تخت شدن مقطع، چروکیدگی، ترک یا کاهش سطح عبور سیال شود.
هنگام انتخاب لوله برای این کاربرد، علاوه بر قطر و ضخامت دیواره، نوع لوله و شرایط کاری نیز اهمیت دارد. بررسی مشخصات فنی در کنار لوله مسی مورد نیاز پروژه می تواند به انتخاب محصول مناسب برای خمکاری و نصب کمک کند.
خمکاری لوله مسی چیست؟
خمکاری لوله مسی به فرآیندی گفته می شود که طی آن مسیر لوله با اعمال نیروی کنترل شده تغییر می کند، بدون آنکه لوله بریده و دوباره به یکدیگر متصل شود.
مس به طور طبیعی فلزی شکل پذیر و انعطاف پذیر است و قابلیت خمکاری آن به عواملی مانند نوع آلیاژ، وضعیت سختی لوله، ضخامت دیواره، قطر و شعاع خم بستگی دارد.
لوله های مسی نرم معمولا قابلیت خمکاری بیشتری دارند، در حالی که لوله های سخت ممکن است برای ایجاد خم های کوچک تر به ابزار مناسب یا در برخی شرایط به عملیات حرارتی کنترل شده نیاز داشته باشند.
روش های خمکاری لوله مسی
روش خمکاری باید بر اساس قطر لوله، ضخامت دیواره، شعاع خم و دقت مورد نیاز انتخاب شود.
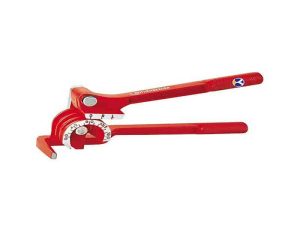
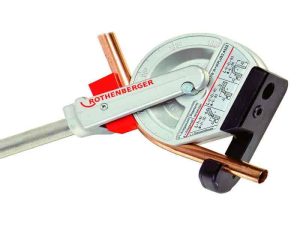
- خمکاری با دستگاه خم کن دستی: یکی از رایج ترین روش ها برای لوله های مسی با قطر کم، استفاده از خم کن دستی است. لوله داخل قالب متناسب با قطر خود قرار می گیرد و با حرکت دسته، حول شعاع مشخص خم می شود. این روش بیشتر در تاسیسات، سیستم های سرمایشی و پروژه های سبک کاربرد دارد.
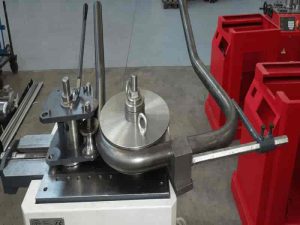
- خمکاری پرسی: در روش پرسی، لوله میان قالب و ابزار فشار قرار می گیرد و با اعمال نیرو به زاویه مورد نظر خم می شود. این روش برای تولید قطعات تکراری و شرایطی که سرعت اجرا اهمیت دارد مناسب است، اما انتخاب قالب نامناسب می تواند باعث تغییر شکل سطح مقطع شود.
- خمکاری سه غلتکی: در این روش، لوله از میان سه غلتک عبور داده می شود و با تنظیم موقعیت غلتک ها، انحنای تدریجی ایجاد می شود. خمکاری سه غلتکی بیشتر برای ایجاد قوس های بزرگ و شعاع های بلند مناسب است.
- خمکاری فشاری: در خمکاری فشاری، لوله حول یک قالب ثابت حرکت داده می شود و با اعمال فشار تدریجی شکل می گیرد. این روش برای برخی کاربردهای تولیدی و خم هایی با شکل مشخص قابل استفاده است.
- خمکاری گرم: در برخی شرایط، حرارت کنترل شده می تواند شکل پذیری لوله را افزایش دهد. با این حال، گرم کردن لوله مسی باید کنترل شده باشد؛ زیرا حرارت بیش از حد می تواند خواص متریال یا ابعاد لوله را تحت تاثیر قرار دهد.
در بسیاری از لوله های مسی نرم، خمکاری سرد با ابزار مناسب کافی است.
کاربرد لوله مسی
لوله مسی به دلیل مقاومت مناسب در برابر خوردگی، قابلیت شکل دهی و انتقال حرارت، در صنایع مختلف مورد استفاده قرار می گیرد.
سیستم های سرمایشی و تهویه مطبوع
یکی از مهم ترین کاربردهای لوله مسی در سیستم های کولر گازی، چیلر، سردخانه و تجهیزات تبرید است. قابلیت خمکاری لوله کمک می کند مسیر خطوط مبرد با تعداد اتصال کمتری اجرا شود.
سیستم های گرمایشی و تاسیساتی
در برخی سیستم های آب گرم، گرمایش و تاسیسات ساختمانی از لوله مسی استفاده می شود.
تجهیزات صنعتی
لوله های مسی در برخی تجهیزات صنعتی، مبدل های حرارتی و سیستم های انتقال سیال کاربرد دارند.
تجهیزات برودتی
در یخچال، فریزر و تجهیزات برودتی، لوله مسی برای انتقال مبرد میان اجزای سیستم استفاده می شود.
ابزارهای خمکاری لوله مسی
انتخاب ابزار مناسب یکی از عوامل اصلی در جلوگیری از له شدگی یا چروکیدگی لوله است.
خم کن دستی: خم کن دستی برای لوله های با قطر کوچک و حجم کار محدود مناسب است و در سیستم های تهویه مطبوع، تبرید و تاسیسات کاربرد زیادی دارد.
خم کن هیدرولیکی: در این دستگاه از نیروی هیدرولیک برای خم کردن لوله استفاده می شود. این تجهیزات برای قطرهای بالاتر یا پروژه هایی که نیروی بیشتری نیاز دارند مناسب هستند.
خم کن برقی یا اتوماتیک: در تولید قطعات با تیراژ بالا می توان از دستگاه های برقی یا CNC استفاده کرد. این تجهیزات امکان کنترل بهتر زاویه، شعاع و تکرارپذیری خم را فراهم می کنند.
فنر خم لوله: برای برخی لوله های مسی نرم و قطرهای کوچک، فنر خم می تواند از تخت شدن مقطع هنگام خمکاری جلوگیری کند.
مراحل خمکاری لوله مسی
برای ایجاد خم دقیق و کاهش احتمال آسیب به لوله، مراحل زیر باید با دقت انجام شوند:
-
لوله با طول مناسب برش داده شود.
-
محل و زاویه خم روی لوله مشخص شود.
-
ابزار متناسب با قطر خارجی لوله انتخاب شود.
-
لوله در شیار قالب یا دستگاه قرار گیرد.
-
محل علامت گذاری شده با نقطه شروع خم تنظیم شود.
-
نیرو به صورت یکنواخت اعمال شود.
-
خم تا رسیدن به زاویه مورد نظر ادامه پیدا کند.
-
پس از خارج کردن لوله، زاویه و شکل مقطع بررسی شود.
اعمال نیروی ناگهانی یا خم و راست کردن چندباره یک نقطه می تواند باعث آسیب به لوله شود.
مزایای خمکاری لوله مسی
- کاهش تعداد اتصالات: خمکاری مناسب می تواند نیاز به زانو و اتصالات متعدد را کاهش دهد و در نتیجه تعداد نقاط احتمالی نشتی نیز کمتر شود.
- اجرای مسیرهای پیچیده: لوله مسی را می توان متناسب با مسیر تجهیزات، دیوار، سقف یا ماشین آلات خم کرد و در فضاهای محدود به کار برد.
- کاهش زمان نصب: در برخی پروژه ها، خمکاری مستقیم لوله سریع تر از برش و نصب چند اتصال جداگانه است.
- حفظ یکپارچگی مسیر: کاهش تعداد اتصالات باعث می شود مسیر لوله پیوسته تر باقی بماند.
- ظاهر منظم تر: خم های دقیق و یکنواخت می توانند ظاهر سیستم لوله کشی را منظم تر کنند، به ویژه در بخش هایی که لوله ها قابل مشاهده هستند.
مشکلات رایج در خمکاری لوله مسی
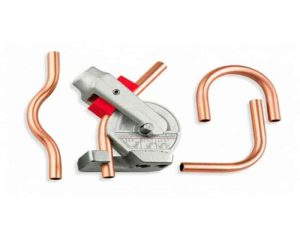
تخت شدن لوله: اگر شعاع خم بیش از حد کوچک باشد یا ابزار مناسب استفاده نشود، مقطع دایره ای لوله می تواند بیضی یا تخت شود.
چروک شدن سطح داخلی: در بخش داخلی خم، تنش فشاری ایجاد می شود و در صورت کنترل نشدن فرآیند، سطح لوله ممکن است چروک شود.
ترک خوردگی: خمکاری بیش از حد، شعاع بسیار کوچک یا شرایط نامناسب متریال می تواند باعث ایجاد ترک در بخش خارجی خم شود.
برگشت فنری: بعد از برداشتن نیرو، ممکن است زاویه لوله کمی به حالت اولیه بازگردد. میزان این پدیده به جنس، سختی و ابعاد لوله بستگی دارد.
شعاع خم لوله مسی
یکی از مهم ترین پارامترها در خمکاری لوله مسی، شعاع خم است. هرچه شعاع انتخاب شده نسبت به قطر لوله کوچک تر باشد، احتمال تغییر شکل، چروکیدگی و ترک بیشتر می شود.
حداقل شعاع خم را نمی توان برای تمام لوله های مسی یک عدد ثابت در نظر گرفت؛ زیرا این مقدار به قطر، ضخامت دیواره، وضعیت سختی لوله و روش خمکاری وابسته است.
به همین دلیل بهتر است شعاع خم مطابق مشخصات تولیدکننده لوله و ابزار خمکاری تعیین شود.
تفاوت خمکاری لوله مسی و لوله فولادی CK45
لوله مسی و محصولات فولادی CK45 از نظر خواص مکانیکی و رفتار هنگام خمکاری تفاوت قابل توجهی دارند.
| ویژگی | لوله مسی | لوله یا قطعه فولادی CK45 |
|---|---|---|
| شکل پذیری | بالا، به ویژه در حالت نرم | کمتر از مس و وابسته به شرایط متریال |
| نیروی مورد نیاز برای خم | کمتر | بیشتر |
| تجهیزات خمکاری | دستی یا ماشینی | معمولا تجهیزات با نیروی بیشتر |
| احتمال برگشت فنری | وجود دارد | معمولا بیشتر |
| کاربرد اصلی | تاسیسات، تبرید و انتقال سیال | قطعات و کاربردهای مهندسی و صنعتی |
فولاد CK45 یک فولاد کربنی متوسط است و رفتار آن در خمکاری با مس تفاوت دارد. بنابراین ابزار، شعاع خم و نیرویی که برای لوله مسی استفاده می شود الزاما برای محصولات CK45 مناسب نیست.
نکات مهم برای خمکاری صحیح لوله مسی
برای دستیابی به خم مناسب باید جنس و وضعیت لوله، قطر خارجی، ضخامت دیواره و شعاع مورد نیاز از ابتدا مشخص باشند. استفاده از قالب متناسب با سایز لوله، اعمال نیروی یکنواخت و جلوگیری از خم و راست کردن چندباره یک نقطه نیز اهمیت زیادی دارد.
در سیستم های سرمایشی و خطوط انتقال سیال، پس از خمکاری باید بررسی شود که سطح مقطع داخلی لوله بیش از حد کاهش پیدا نکرده و مسیر جریان دچار محدودیت نشده باشد.
انتخاب لوله مناسب نیز به اندازه روش خمکاری اهمیت دارد. برای بررسی سایز، ضخامت، موجودی و شرایط تامین انواع لوله می توانید محصولات عرضه شده در فولاد حامیران را بر اساس مشخصات پروژه بررسی کنید.