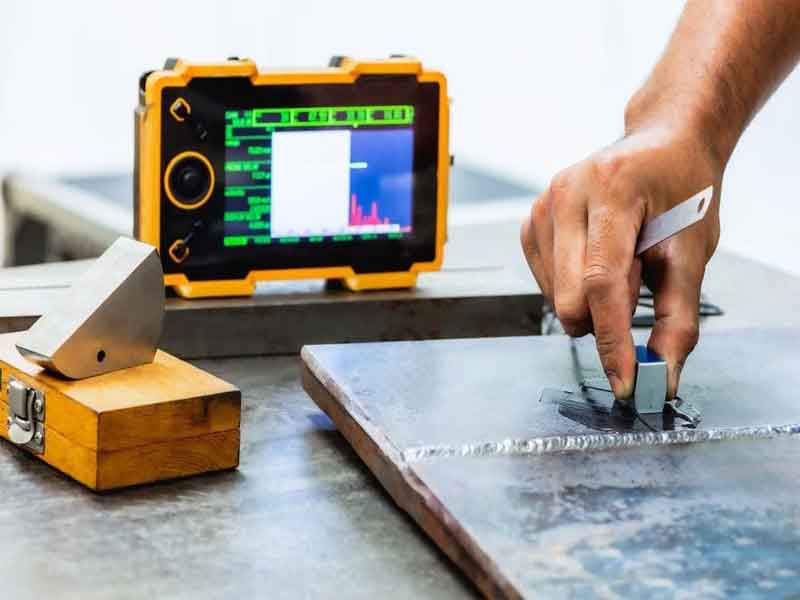
جوشکاری یکی از فرآیندهای اصلی در ساخت تجهیزات و سازه های فلزی است و کیفیت اتصال ایجادشده می تواند بر ایمنی و عملکرد نهایی سازه تاثیر مستقیم داشته باشد. به همین دلیل، بازرسی جوش برای شناسایی ناپیوستگی ها و عیوب احتمالی و بررسی انطباق جوش با الزامات فنی انجام می شود. روش بازرسی بر اساس نوع اتصال، جنس و ضخامت قطعه، نوع عیب مورد نظر و الزامات پروژه انتخاب می شود. در این مقاله، مهم ترین روش های بازرسی جوش شامل بازرسی چشمی، تست مایع نافذ، ذرات مغناطیسی، التراسونیک و رادیوگرافی را بررسی می کنیم.
بازرسی چشمی جوش (VT)
بازرسی چشمی یا Visual Testing یکی از اولین مراحل کنترل کیفیت جوش است. در این روش، سطح جوش و اطراف آن از نظر مواردی مانند ترک های قابل مشاهده، بریدگی کناره جوش، تخلخل سطحی، پاشش، ناپیوستگی های ظاهری، شکل و ابعاد جوش بررسی می شود.
بازرس می تواند برای انجام این بررسی از ابزارهایی مانند چراغ، ذره بین، گیج جوش، کولیس و سایر ابزارهای اندازه گیری استفاده کند. بازرسی چشمی هزینه و پیچیدگی کمتری نسبت به بسیاری از روش های NDT دارد، اما تنها عیوب قابل مشاهده یا قابل اندازه گیری از سطح را بررسی می کند و برای شناسایی عیوب داخلی باید از روش های دیگری استفاده شود.
تست مایع نافذ (PT)
آزمون مایع نافذ یا Penetrant Testing برای شناسایی ناپیوستگی های سطحی در مواد غیرمتخلخل استفاده می شود. در این روش، مایع نافذ روی سطح تمیزشده قطعه قرار می گیرد و وارد ترک ها و ناپیوستگی های باز به سطح می شود. پس از پاک کردن مایع اضافی و اعمال آشکارساز، محل عیوب به صورت قابل مشاهده مشخص می شود.
این روش برای شناسایی ترک های سطحی و ناپیوستگی های ریز مناسب است، اما نمی تواند عیوبی را که به سطح راه ندارند شناسایی کند.
تست ذرات مغناطیسی (MT)
آزمون ذرات مغناطیسی یا Magnetic Particle Testing برای شناسایی ناپیوستگی های سطحی و نزدیک به سطح در مواد فرومغناطیس استفاده می شود.
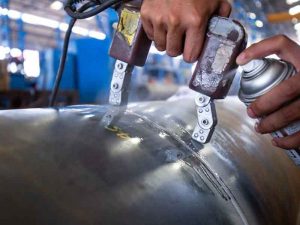
در این روش، قطعه مغناطیسی شده و ذرات مغناطیسی روی سطح آن قرار می گیرند. وجود ناپیوستگی باعث تغییر مسیر میدان مغناطیسی و تجمع ذرات در محل عیب می شود.
این روش برای بررسی جوش قطعات فولادی فرومغناطیس کاربرد دارد، اما برای فلزات غیرمغناطیسی مانند آلومینیوم مناسب نیست.
تست التراسونیک (UT)
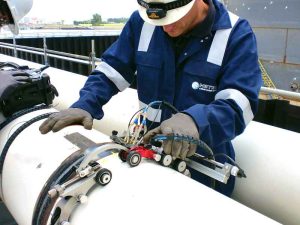
تست التراسونیک یا Ultrasonic Testing یکی از روش های مهم بازرسی غیرمخرب برای شناسایی ناپیوستگی های داخلی است. در این روش، امواج صوتی با فرکانس بالا به داخل قطعه ارسال می شوند و بازتاب آنها برای شناسایی و ارزیابی ناپیوستگی ها مورد استفاده قرار می گیرد.
تست UT می تواند برای بررسی عیوب داخلی جوش مانند برخی ترک ها، عدم ذوب و ناپیوستگی های حجمی مورد استفاده قرار گیرد. انتخاب پروب، تنظیم دستگاه و کالیبراسیون صحیح تجهیزات نقش مهمی در اعتبار نتایج دارد.
برای پروژه های صنعتی، تست UT می تواند یکی از روش های مهم ارزیابی سلامت داخلی اتصالات جوشی باشد.
بازرسی رادیوگرافی (RT)
رادیوگرافی یا Radiographic Testing یکی دیگر از روش های بازرسی غیرمخرب است که با استفاده از پرتو X یا گاما، تصویری از ساختار داخلی قطعه ایجاد می کند. این تصویر می تواند برای شناسایی برخی ناپیوستگی های داخلی جوش مانند تخلخل و برخی عیوب حجمی مورد بررسی قرار گیرد.
به دلیل استفاده از پرتوهای یونیزان، اجرای RT نیازمند تجهیزات مناسب، اپراتور آموزش دیده و رعایت الزامات ایمنی و کنترل محدوده پرتودهی است.
مقایسه روش های بازرسی جوش
هر روش بازرسی برای شناسایی نوع خاصی از ناپیوستگی مناسب است و نمی توان یک روش را برای تمام شرایط جایگزین روش های دیگر کرد. انتخاب روش باید بر اساس جنس قطعه، نوع اتصال، محل و جهت احتمالی عیب و الزامات فنی پروژه انجام شود.
| روش بازرسی | نوع عیب قابل شناسایی | محدودیت اصلی |
|---|---|---|
| VT | عیوب و ناپیوستگی های قابل مشاهده سطحی | شناسایی نکردن عیوب داخلی |
| PT | ترک ها و ناپیوستگی های باز به سطح | مناسب نبودن برای عیوب زیرسطحی |
| MT | عیوب سطحی و نزدیک به سطح در مواد فرومغناطیس | محدود به مواد قابل مغناطیس شدن |
| UT | برخی ناپیوستگی های داخلی و زیرسطحی | وابستگی نتیجه به مهارت اپراتور و شرایط قطعه |
| RT | برخی عیوب داخلی و حجمی | نیاز به تجهیزات و الزامات ایمنی پرتویی |
چرا بازرسی جوش اهمیت دارد؟
بازرسی جوش می تواند در مراحل مختلف ساخت به شناسایی ناپیوستگی ها و جلوگیری از ادامه استفاده از اتصال نامناسب کمک کند. مهم ترین دلایل انجام آن عبارتند از:
- ایمنی: کاهش ریسک خرابی اتصال در سازه ها و تجهیزات حساس
- کنترل کیفیت: بررسی انطباق جوش اجراشده با الزامات فنی
- کاهش هزینه تعمیرات: شناسایی عیوب پیش از بهره برداری
- رعایت الزامات پروژه: بسیاری از پروژه های صنعتی برای پذیرش اتصالات جوشی، انجام آزمون های مشخصی را الزامی می کنند.
انتخاب روش مناسب برای بازرسی جوش
انتخاب روش بازرسی باید بر اساس شرایط فنی پروژه انجام شود. برای مثال، VT می تواند مرحله اولیه بررسی ظاهری جوش باشد، در حالی که PT و MT برای ناپیوستگی های سطحی و نزدیک به سطح و UT و RT برای بررسی برخی عیوب داخلی کاربرد دارند. در پروژه های حساس ممکن است استفاده از ترکیبی از چند روش، تصویر کامل تری از وضعیت اتصال ارائه دهد.
خدمات بازرسی جوش فولاد حامیران
برای ارزیابی کیفیت اتصالات جوشی، انتخاب روش آزمون باید بر اساس جنس قطعه، نوع اتصال و الزامات پروژه انجام شود. فولاد حامیران از طریق خدمات آزمایشگاهی و بازرسی های غیرمخرب، امکان بررسی کیفیت اتصالات و شناسایی ناپیوستگی های جوش را فراهم می کند. در صورت نیاز پروژه، روش مناسب بازرسی باید پیش از انجام آزمون مشخص شود تا نتیجه به شکل قابل اتکا مورد استفاده قرار گیرد.
بازرسی جوش؛ از کنترل ظاهری تا بررسی عیوب داخلی
بازرسی جوش مجموعه ای از روش های مکمل است که هر کدام برای شناسایی نوع خاصی از ناپیوستگی ها مورد استفاده قرار می گیرند. VT، PT، MT، UT و RT بسته به جنس قطعه، نوع عیب و الزامات پروژه می توانند در کنترل کیفیت اتصال به کار گرفته شوند. بنابراین انتخاب روش مناسب باید بر اساس شرایط واقعی پروژه و توسط افراد دارای صلاحیت فنی انجام شود. تیم متخصص فولاد حامیران با بهره گیری از تجهیزات به روز، بهترین راه حل ها را برای بررسی و ارزیابی جوش های صنعتی و ساختمانی شما ارائه می دهد. برای دریافت مشاوره و اطلاعات بیشتر، با فولاد حامیران تماس بگیرید.