انتخاب الکترود مناسب نقش مهمی در کیفیت اتصال و کاهش احتمال ایجاد عیوب جوشکاری دارد. هنگام بررسی قیمت الکترود، علاوه بر هزینه خرید باید عواملی مانند نوع پوشش، ترکیب شیمیایی، قطر الکترود، نوع جریان و تناسب آن با فلز پایه نیز در نظر گرفته شوند. قیمت بالاتر یا پایین تر الکترود به تنهایی نشان دهنده کیفیت آن نیست و استفاده از الکترودی که با نوع فولاد و شرایط جوشکاری سازگار نباشد، می تواند احتمال ایجاد عیوبی مانند تخلخل، ترک، عدم همجوشی و نفوذ ناقص را افزایش دهد. در ادامه، رایج ترین عیوب جوشکاری، دلایل ایجاد آنها و روش های جلوگیری از این مشکلات بررسی شده است.
تخلخل
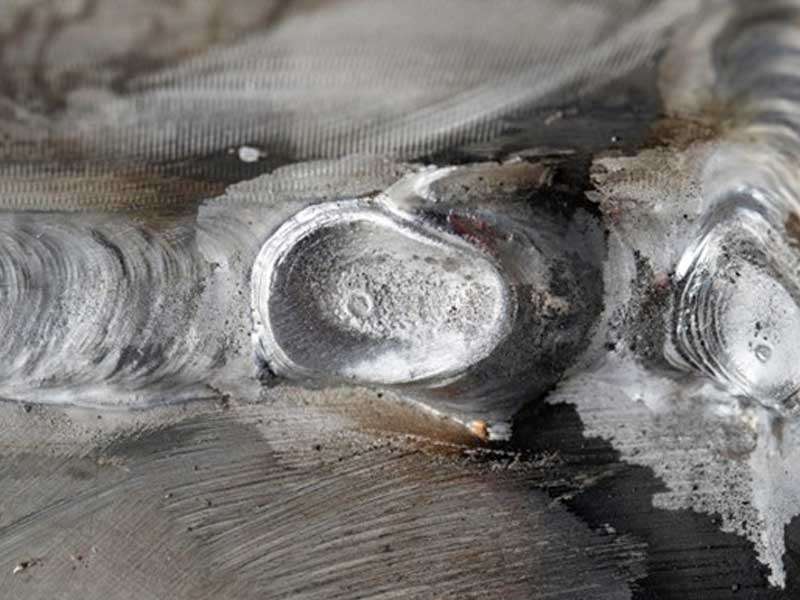
تخلخل یکی از عیوب رایج جوشکاری است که به صورت حفره های کوچک یا حباب های محبوس در فلز جوش ظاهر می شود. این حفره ها معمولا در اثر باقی ماندن گازهایی مانند هیدروژن، نیتروژن یا اکسیژن در حوضچه مذاب و جامد شدن فلز پیش از خروج کامل گازها ایجاد می شوند.
تخلخل بسته به اندازه، تعداد و محل قرارگیری حفره ها می تواند سطح مقطع موثر جوش را کاهش دهد و خواص مکانیکی اتصال را تحت تاثیر قرار دهد.
علل به وجود آمدن:
- رطوبت: وجود رطوبت در پوشش الکترود، سطح قطعه یا محیط جوشکاری می تواند باعث افزایش گازهای موجود در حوضچه مذاب شود.
- محبوس شدن گاز: خروج ناکافی گازها از حوضچه جوش پیش از انجماد می تواند باعث ایجاد حفره شود.
- آلودگی سطح: وجود روغن، زنگ زدگی، رنگ یا سایر آلودگی ها روی قطعه می تواند احتمال تخلخل را افزایش دهد.
- استفاده از الکترود نامناسب: انتخاب الکترودی که با جنس فلز پایه یا شرایط جوشکاری سازگار نباشد می تواند بر پایداری قوس و تشکیل حوضچه جوش تاثیر بگذارد.
ترک های جوشکاری
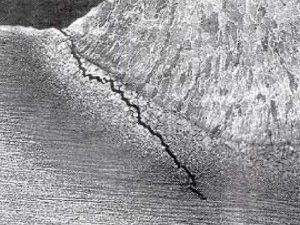
ترک یکی از عیوب مهم جوشکاری است که می تواند در فلز جوش، منطقه متاثر از حرارت یا فلز پایه ایجاد شود. ترک ها ممکن است به شکل طولی، عرضی، سطحی یا داخلی مشاهده شوند و بسته به زمان تشکیل، به ترک های گرم یا سرد تقسیم شوند.
وجود ترک می تواند تمرکز تنش ایجاد کند و در شرایط بارگذاری، زمینه گسترش آسیب در اتصال جوشی را فراهم کند.
علل به وجود آمدن:
- تنش های حرارتی: گرم و سرد شدن نامناسب یا اختلاف زیاد دما می تواند باعث ایجاد تنش و ترک شود.
- سرد شدن سریع: کاهش سریع دمای اتصال، به ویژه در فولادهای مستعد سخت شدن، احتمال ترک را افزایش می دهد.
- وجود هیدروژن: رطوبت موجود در الکترود یا سطح قطعه می تواند باعث ورود هیدروژن به جوش و ایجاد ترک هیدروژنی شود.
- عدم تناسب مواد مصرفی: استفاده از الکترود یا فلز پرکننده نامتناسب با فلز پایه می تواند خواص مکانیکی اتصال را تحت تاثیر قرار دهد.
همجوشی ناقص و نفوذ ناقص
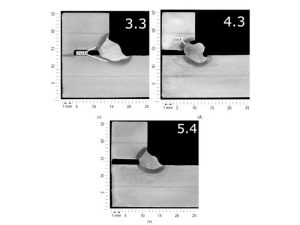
همجوشی ناقص یا Lack of Fusion زمانی رخ می دهد که فلز جوش به طور کامل با فلز پایه یا پاس جوش قبلی ذوب و یکپارچه نشود. نفوذ ناقص یا Incomplete Penetration نیز زمانی ایجاد می شود که فلز جوش به عمق مورد نیاز ریشه اتصال نرسد.
اگرچه این دو عیب با یکدیگر متفاوت هستند، هر دو می توانند سطح موثر اتصال را کاهش دهند و در قطعات تحت بار، احتمال خرابی را افزایش دهند.
علل به وجود آمدن:
- جریان جوشکاری کم: حرارت ناکافی می تواند مانع ذوب مناسب لبه های اتصال شود.
- سرعت جوشکاری زیاد: حرکت سریع الکترود فرصت کافی برای ذوب و نفوذ را کاهش می دهد.
- آماده سازی نامناسب اتصال: زاویه نامناسب شیار، فاصله کم ریشه یا ضخامت زیاد لبه ها می تواند مانع نفوذ کامل شود.
- عدم تمیزی سطح: وجود زنگ، اکسید، روغن یا سرباره بین پاس ها می تواند مانع همجوشی کامل شود.
- زاویه نامناسب الکترود: کنترل نادرست زاویه الکترود می تواند توزیع حرارت در حوضچه جوش را مختل کند.
بریدگی یا Undercut
بریدگی یا Undercut به شیار ایجاد شده در امتداد لبه فلز جوش گفته می شود که در آن بخشی از فلز پایه ذوب شده اما با فلز جوش پر نشده است. این عیب باعث کاهش ضخامت موثر فلز پایه در ناحیه اتصال می شود و می تواند محل تمرکز تنش باشد.
علل به وجود آمدن:
- جریان بیش از حد: افزایش بیش از حد جریان می تواند باعث ذوب لبه های اتصال بدون پر شدن مناسب آنها شود.
- طول قوس زیاد: افزایش فاصله الکترود تا قطعه می تواند کنترل حوضچه جوش را دشوار کند.
- سرعت حرکتی نامناسب: حرکت بیش از حد سریع می تواند مانع پر شدن لبه های ذوب شده شود.
- زاویه نامناسب الکترود: قرارگیری نادرست الکترود می تواند توزیع حرارت را به یک سمت هدایت کند و باعث ایجاد بریدگی شود.
برآمدگی جوش؛ Overlap و Overfill
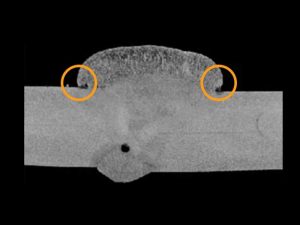
Overlap و Overfill دو عیب متفاوت در ظاهر جوش هستند. Overlap زمانی اتفاق می افتد که فلز مذاب از لبه جوش روی سطح فلز پایه جاری شود اما اتصال مناسبی با آن برقرار نکند. در مقابل، Overfill به رسوب بیش از حد فلز جوش و ایجاد تحدب یا برجستگی بیش از مقدار مورد نیاز اشاره دارد.
این عیوب می توانند شکل هندسی اتصال را تغییر دهند، محل تمرکز تنش ایجاد کنند و نیاز به سنگ زنی یا اصلاح مجدد جوش را افزایش دهند.
علل به وجود آمدن:
- رسوب بیش از حد فلز جوش: تغذیه یا استفاده بیش از اندازه از ماده پرکننده می تواند باعث افزایش حجم جوش شود.
- سرعت حرکت کم: حرکت بسیار آهسته باعث تجمع فلز مذاب در یک ناحیه می شود.
- جریان و ولتاژ نامناسب: تنظیم نادرست پارامترهای دستگاه می تواند شکل حوضچه و نحوه انتقال فلز را تغییر دهد.
- زاویه نامناسب الکترود: هدایت نادرست فلز مذاب ممکن است باعث جاری شدن آن روی سطح قطعه شود.
- کنترل نامناسب قوس: تنظیم نادرست جریان یا طول قوس علاوه بر ایجاد عیوب ظاهری، در برخی شرایط می تواند احتمال چسبیدن الکترود به قطعه کار را نیز افزایش دهد.
پاشش جوش
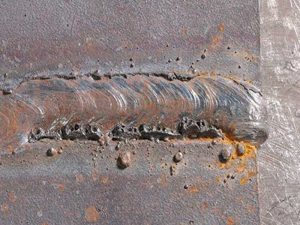
پاشش یا Spatter به قطرات ریز فلز مذاب گفته می شود که در حین ایجاد قوس از حوضچه جوش جدا شده و روی سطح اطراف اتصال قرار می گیرند. مقدار محدود پاشش در برخی فرآیندهای جوشکاری طبیعی است، اما افزایش آن می تواند کیفیت ظاهری سطح را کاهش دهد و زمان لازم برای تمیزکاری پس از جوشکاری را افزایش دهد.
علل به وجود آمدن:
- جریان یا ولتاژ نامناسب: تنظیم بیش از حد یا ناپایدار پارامترهای جوشکاری می تواند میزان پاشش را افزایش دهد.
- طول قوس زیاد: فاصله زیاد الکترود از قطعه باعث کاهش پایداری قوس می شود.
- سطح آلوده: وجود روغن، زنگ زدگی یا رطوبت می تواند رفتار قوس را مختل کند.
- تکنیک جوشکاری نامناسب: حرکت نادرست یا تغییر مداوم زاویه الکترود می تواند باعث ناپایداری حوضچه جوش شود.
جلوگیری از عیوب جوشکاری
برای کاهش احتمال ایجاد عیوب، تنها انتخاب تجهیزات مناسب کافی نیست و باید مجموعه ای از عوامل شامل مهارت جوشکار، آماده سازی اتصال، شرایط محیطی و پارامترهای فرآیند کنترل شوند.
- آموزش و صلاحیت جوشکار
جوشکار باید آموزش متناسب با فرآیند مورد استفاده را دریافت کرده باشد و با نحوه تنظیم پارامترها، انتخاب الکترود و کنترل حوضچه جوش آشنا باشد. در پروژه هایی که استانداردهای مشخصی دارند، تایید صلاحیت جوشکار نیز باید مطابق دستورالعمل مربوطه انجام شود.
- استفاده از مواد مصرفی مناسب
فلز پایه، الکترود و سایر مواد مصرفی باید متناسب با نوع اتصال و شرایط کاری انتخاب شوند. همچنین الکترودها باید مطابق دستورالعمل تولیدکننده نگهداری شوند تا از جذب رطوبت یا آلودگی جلوگیری شود.
- کنترل شرایط جوشکاری
وزش باد، رطوبت، دمای قطعه و شرایط محیطی می توانند بر پایداری قوس و کیفیت اتصال تاثیر بگذارند. در برخی فولادها نیز پیش گرم یا کنترل دمای بین پاسی برای کاهش تنش و جلوگیری از ترک ضروری است.
- تنظیم صحیح پارامترهای جوشکاری
جریان، ولتاژ، سرعت حرکت، طول قوس و زاویه الکترود باید متناسب با نوع الکترود، ضخامت قطعه و وضعیت اتصال تنظیم شوند. رعایت محدوده توصیه شده توسط سازنده الکترود می تواند احتمال ایجاد عیوب را کاهش دهد.
- تمیزکاری و آماده سازی اتصال
سطوح اتصال باید پیش از جوشکاری از زنگ، روغن، رنگ، رطوبت و سایر آلودگی ها پاک شوند. در جوش های چند پاس نیز حذف کامل سرباره بین لایه ها اهمیت زیادی دارد.
- بازرسی و آزمایش
بازرسی اتصال پس از جوشکاری می تواند به شناسایی عیوب سطحی و داخلی کمک کند. بازرسی چشمی، آزمون مایعات نافذ، ذرات مغناطیسی، رادیوگرافی و اولتراسونیک از روش هایی هستند که بسته به نوع اتصال و عیب مورد انتظار مورد استفاده قرار می گیرند.
برای تشخیص عیوب جوشکاری چه اقدامی می توان انجام داد؟
انتخاب روش مناسب برای تشخیص عیوب جوشکاری به نوع اتصال، جنس قطعه، ضخامت، شرایط بهره برداری و محل احتمالی عیب بستگی دارد. بازرسی چشمی معمولا نخستین مرحله بررسی است و می تواند عیوبی مانند بریدگی، ترک سطحی، پاشش یا شکل نامناسب گرده جوش را مشخص کند.
برای شناسایی ناپیوستگی های داخلی می توان از آزمون های غیرمخرب استفاده کرد. یکی از این روش ها تست UT یا آزمون اولتراسونیک است که با استفاده از امواج فراصوت امکان بررسی برخی عیوب داخلی مانند ترک، عدم همجوشی و ناپیوستگی های موجود در اتصال را فراهم می کند.
در پروژه هایی که کنترل کیفیت جوش اهمیت دارد، استفاده از خدمات آزمایشگاهی و آزمون های غیرمخرب فولاد حامیران می تواند به ارزیابی وضعیت اتصال و شناسایی عیوب احتمالی کمک کند. انتخاب روش آزمون نیز باید متناسب با نوع قطعه و استاندارد پروژه انجام شود تا نتایج به دست آمده مبنای مناسبی برای تصمیم گیری درباره پذیرش، اصلاح یا تعمیر اتصال باشند.