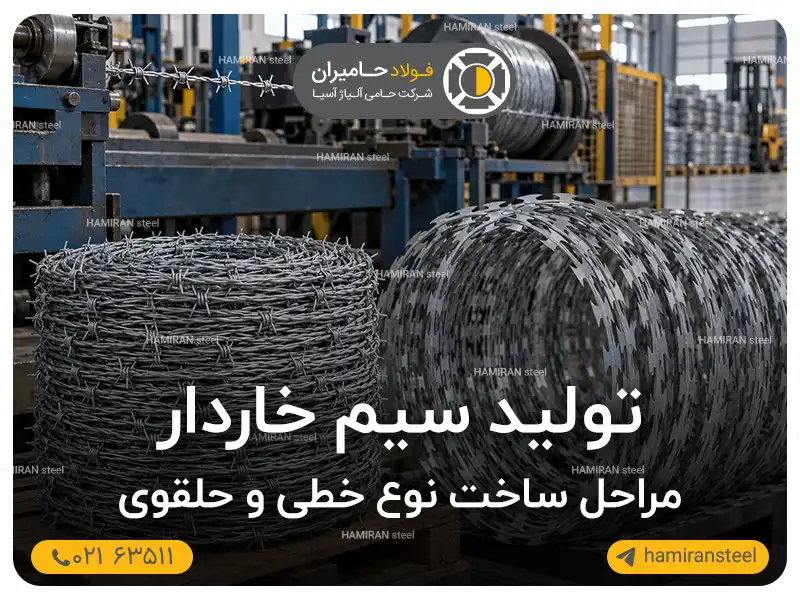
سیم خاردار در ظاهر محصول ساده ای است، اما تولید صنعتی آن به انتخاب مفتول مناسب، کنترل قطر و کشش، شکل دهی دقیق خارها، ایجاد پوشش مقاوم در برابر خوردگی و رول پیچی استاندارد وابسته است. در نوع خطی، مفتول های اصلی و مفتول خار با الگوی مشخص تابیده می شوند؛ در نوع حلقوی نیز بسته به سوزنی یا تیغی بودن محصول، سیم آماده به شکل حلقه درمی آید یا نوار فلزی پانچ شده روی مفتول مرکزی فرم داده می شود. کیفیت همین مراحل بر استحکام، یکنواختی و در نهایت قیمت سیم خاردار اثر می گذارد.
مواد اولیه تولید سیم خاردار چیست
ماده اصلی در تولید سیم خاردار خطی، مفتول فولادی است. قطر، استحکام کششی، قابلیت شکل پذیری و کیفیت سطح مفتول باید با مشخصات محصول نهایی هماهنگ باشد. در بسیاری از خطوط تولید، از مفتول دارای پوشش روی (Zn) یا آلیاژ روی (Zn) استفاده می شود تا مقاومت محصول در برابر خوردگی افزایش یابد.
اگر واحد تولیدی از وایرراد به عنوان ماده اولیه استفاده کند، کشش مفتول و رساندن آن به قطر موردنظر بخشی از مراحل بالادستی تولید خواهد بود. در مقابل، برخی کارخانه ها مفتول گالوانیزه آماده را تهیه می کنند و خط ساخت سیم خاردار مستقیماً از مرحله تغذیه دستگاه آغاز می شود.
برای سیم خاردار حلقوی تیغی ساختار متفاوت است و معمولاً علاوه بر مفتول مرکزی، به نوار ورق فلزی گالوانیزه یا مقاوم به خوردگی برای ساخت تیغه ها نیاز خواهد بود.
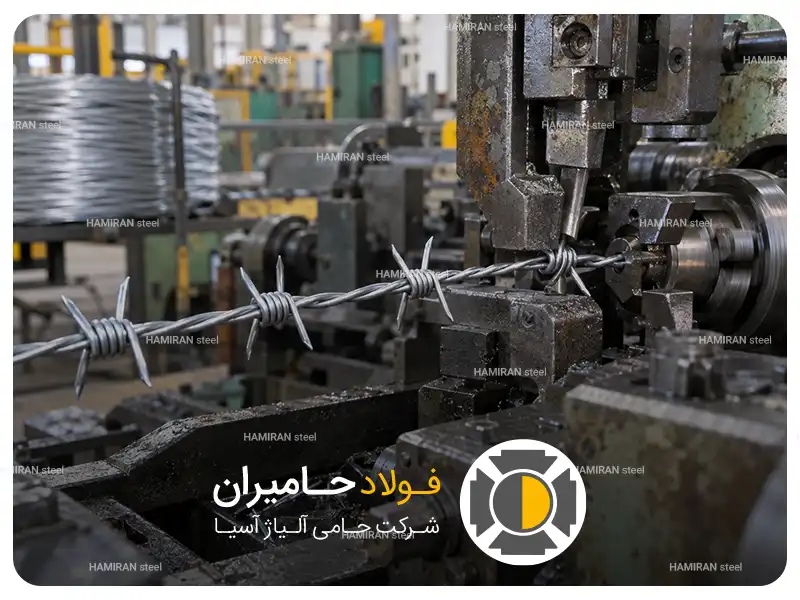
مراحل تولید سیم خاردار خطی
فرآیند تولید سیم خاردار خطی سوزنی بر ایجاد یک رشته منظم و مقاوم با خارهایی در فواصل کنترل شده استوار است. نوع تک رشته و دورشته از نظر نحوه ورود مفتول به دستگاه تفاوت دارند، اما منطق کلی تولید مشابه است.
۱. آماده سازی و تغذیه مفتول
کلاف های مفتول روی بخش بازکننده یا Pay-off قرار می گیرند. دستگاه باید مفتول را با کشش یکنواخت وارد خط کند؛ زیرا تغییر ناگهانی کشش می تواند فاصله خارها، تاب سیم یا شکل رول نهایی را نامنظم کند.
در این مرحله مواردی مانند قطر واقعی مفتول، سلامت سطح و یکنواختی پوشش بررسی می شوند.
۲. تابیدن مفتول های اصلی
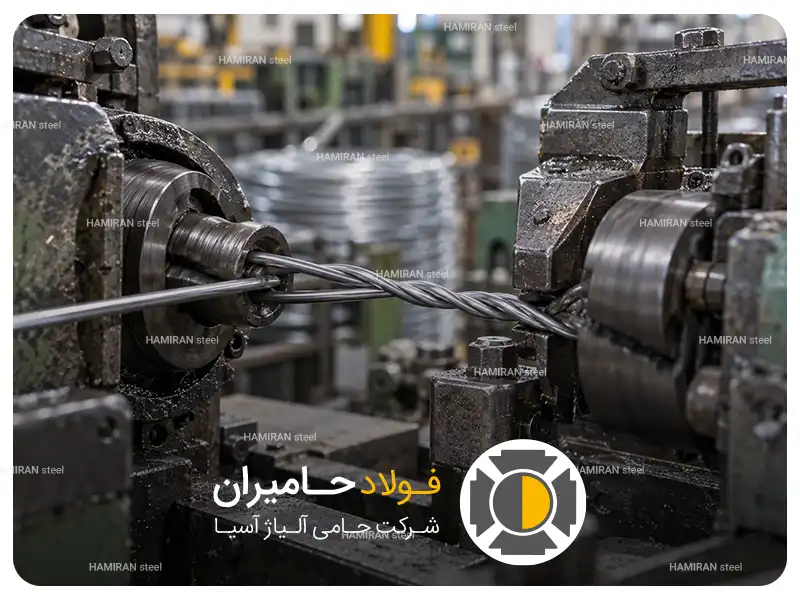
در سیم خاردار دورشته، دو مفتول وارد مکانیزم تاب می شوند و با تعداد دور مشخص به یکدیگر می پیچند. جهت و میزان این تاب باید کنترل شود تا رشته اصلی ضمن انعطاف مناسب، در برابر بازشدن یا جابه جایی خارها مقاومت کافی داشته باشد.
در استاندارد ISO 7900 نیز سیم خاردار فولادی پوشش دار بر اساس نحوه پیچش مفتول ها می تواند با تاب معمولی یا تاب معکوس تولید شود. این تفاوت به جهت تاب رشته های اصلی و آرایش خارها مربوط است.
۳. ایجاد خارها
هم زمان با حرکت رشته اصلی، مفتول مخصوص خار وارد واحد خارزنی می شود. دستگاه در فواصل تنظیم شده، قطعه مفتول را به دور رشته اصلی می پیچد و دو یا چهار انتهای تیز ایجاد می کند.
در این مرحله سه عامل اهمیت زیادی دارند:
- فاصله یکنواخت خارها
- محکم بودن پیچش خار به دور رشته اصلی
- یکسان بودن طول و جهت نوک خارها
نامنظم بودن هر یک از این موارد می تواند نشانه تنظیم نبودن خط تولید باشد.
۴. کشش نهایی و رول پیچی
پس از تشکیل خارها، محصول وارد بخش جمع کننده می شود. سرعت دستگاه رول کن باید با سرعت تولید هماهنگ باشد تا سیم بیش از حد کشیده یا روی رول شل جمع نشود. سپس رول در طول یا وزن تعیین شده بسته بندی و مشخصات آن ثبت می شود.
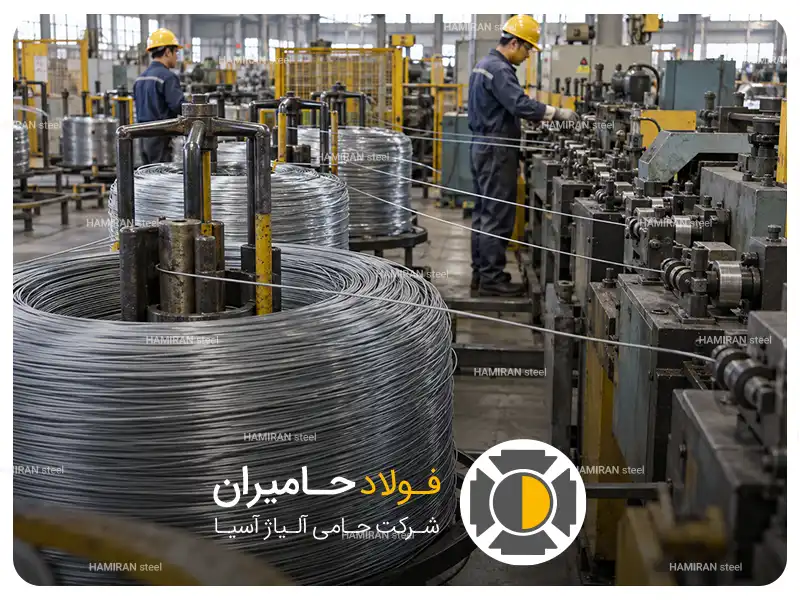
تولید سیم خاردار حلقوی چگونه انجام می شود
اصطلاح سیم خاردار حلقوی می تواند به ساختارهای مختلفی اشاره کند و همین موضوع در توضیح فرآیند تولید اهمیت دارد.
در حلقوی سوزنی، ابتدا رشته خاردار معمولی تولید می شود و سپس به کمک دستگاه فرم دهی به شکل حلقه هایی با قطر مشخص درمی آید. بنابراین بخش اصلی فرآیند آن مشابه سیم خاردار خطی است و مرحله حلقه زنی به انتهای خط اضافه می شود.
اما تولید حلقوی تیغی یا تبری مسیر متفاوتی دارد:
- نوار ورق فلزی از کویل باز می شود.
- نوار وارد دستگاه پانچ می شود و تیغه ها با هندسه مشخص روی آن شکل می گیرند.
- نوار تیغ دار به بخش فرم دهی هدایت می شود و پیرامون مفتول مرکزی قرار می گیرد.
- رشته تیغ دار تولیدشده به شکل مارپیچ یا حلقه درمی آید.
- در مدل های کنسرتینا (Concertina Wire)، نوعی سیم خاردار حلقه ای و فنری شکل که برای ایجاد موانع امنیتی و جلوگیری از عبور افراد استفاده می شود، حلقه های مجاور در نقاط مشخص به یکدیگر متصل می شوند تا هنگام باز شدن، هندسه حفاظ حفظ شود.
در خطوط صنعتی تولید نوع تیغی، دستگاه پانچ تیغه و واحد اتصال نوار به مفتول مرکزی از تجهیزات اصلی به شمار می آیند.
تفاوت خط تولید سیم خاردار خطی و حلقوی
| بخش تولید | خطی سوزنی | حلقوی سوزنی | حلقوی تیغی |
|---|---|---|---|
| ماده اصلی | مفتول فولادی | مفتول فولادی | مفتول مرکزی و نوار فلزی |
| ایجاد بخش بازدارنده | پیچش مفتول خار | پیچش مفتول خار | پانچ تیغه روی نوار |
| عملیات اصلی | تاب و خارزنی | تاب، خارزنی و حلقه زنی | پانچ، فرم دهی و حلقه زنی |
| تجهیز ویژه | دستگاه تاب و خارزن | واحد حلقه زنی | پانچ و دستگاه پوشش مفتول |
| کنترل مهم | فاصله خار و کیفیت تاب | قطر و نظم حلقه ها | شکل تیغه و اتصال نوار |
این تفاوت تولیدی مهم تر از شباهت ظاهری محصولات است؛ زیرا انتخاب ماشین آلات، مواد اولیه و نقاط کنترل کیفیت را تغییر می دهد.
دستگاه های مورد استفاده در تولید سیم خاردار
ترکیب تجهیزات با توجه به نوع محصول و میزان اتوماسیون خط متفاوت است، اما یک خط تولید می تواند شامل دستگاه بازکننده کلاف، سیستم کنترل کشش، دستگاه تاب مفتول، واحد خارزنی، رول کن و تجهیزات بسته بندی باشد.
برای تولید تیغی حلقوی نیز دستگاه هایی مانند بازکننده ورق، دستگاه پانچ تیغه، دستگاه فرم دهی نوار روی مفتول و واحد حلقه زنی به خط اضافه می شوند.
اتوماسیون در این بخش صرفاً برای افزایش سرعت نیست؛ کنترل هماهنگ سرعت تغذیه، فاصله خار و رول پیچی می تواند یکنواختی محصول نهایی را به شکل محسوسی افزایش دهد.
کنترل کیفیت سیم خاردار بعد از تولید
کنترل کیفیت نباید تنها به ظاهر رول محدود شود. در بررسی فنی محصول، معمولاً پارامترهایی مانند موارد زیر اهمیت دارند:
- قطر مفتول اصلی و مفتول خار
- فاصله و تعداد خارها
- استحکام و یکنواختی تاب
- وضعیت سطح و پیوستگی پوشش فلزی
- استحکام کششی مفتول
- طول یا وزن رول
- قطر و نظم حلقه ها در مدل حلقوی
استاندارد ASTM A121-22 نیز برای سیم خاردار فولادی با پوشش فلزی، موضوعاتی مانند ساختار محصول، نوع پوشش و الزامات نمونه برداری و آزمون را پوشش می دهد. این نوع کنترل ها کمک می کنند کیفیت محصول فقط بر اساس ظاهر یا وزن رول ارزیابی نشود.
تأثیر کیفیت ساخت بر عملکرد سیم خاردار
کیفیت تولید تنها به ظاهر نهایی سیم خاردار محدود نمی شود و در مرحله استفاده نیز اثرگذار است. برای مثال، در نصب سیم خاردار، یکنواخت بودن رول، استحکام مناسب تاب و ثابت بودن فاصله خارها باعث می شود باز کردن سیم و ایجاد کشش مناسب در طول مسیر ساده تر و دقیق تر انجام شود. در مدل های حلقوی نیز یکسان بودن قطر حلقه ها و استحکام محل اتصال آن ها اهمیت دارد؛ زیرا بی نظمی در این بخش می تواند هنگام باز کردن رول یا تثبیت آن روی دیوار و فنس مشکل ایجاد کند.
همین جزئیات هنگام مقایسه انواع سیم خاردار نیز اهمیت پیدا می کنند. دو محصول ممکن است از نظر ظاهر یا ابعاد مشابه باشند، اما نوع مفتول، کیفیت پوشش گالوانیزه، نحوه ایجاد خار یا تیغه و دقت شکل دهی می تواند عملکرد متفاوتی برای آن ها ایجاد کند. به همین دلیل، ارزیابی فنی سیم خاردار بهتر است تنها بر پایه شکل ظاهری یا وزن رول انجام نشود و کیفیت ساخت و یکنواختی محصول نیز در نظر گرفته شود.
از فرآیند تولید تا انتخاب محصول مناسب
شناخت فرآیند تولید سیم خاردار، ارزیابی فنی این محصول را دقیق تر می کند. مجموعه فولاد حامیران با تکیه بر تجربه و تخصص خود در حوزه تأمین محصولات فولادی و آهن آلات، در زمینه عرضه محصولات مفتولی، انواع ورق و تسمه، فولادهای آلیاژی، استیل و طیف گسترده ای از محصولات مورد استفاده در پروژه های ساختمانی و صنعتی فعالیت دارد. خدمات مشاوره حامیران نیز با هدف بررسی نیازهای فنی پروژه و تطبیق مشخصات محصول با شرایط کاربرد، امکان انتخاب دقیق تر و متناسب تر را فراهم می کند.
کیفیت سیم خاردار حاصل یک مرحله واحد نیست؛ انتخاب ماده اولیه مناسب، تنظیم دقیق ماشین آلات، کنترل کیفیت پوشش، شکل دهی صحیح خارها و بازرسی محصول نهایی در کنار یکدیگر تعیین می کنند محصول تولیدشده تا چه اندازه از نظر فنی یکنواخت و قابل اتکا باشد.