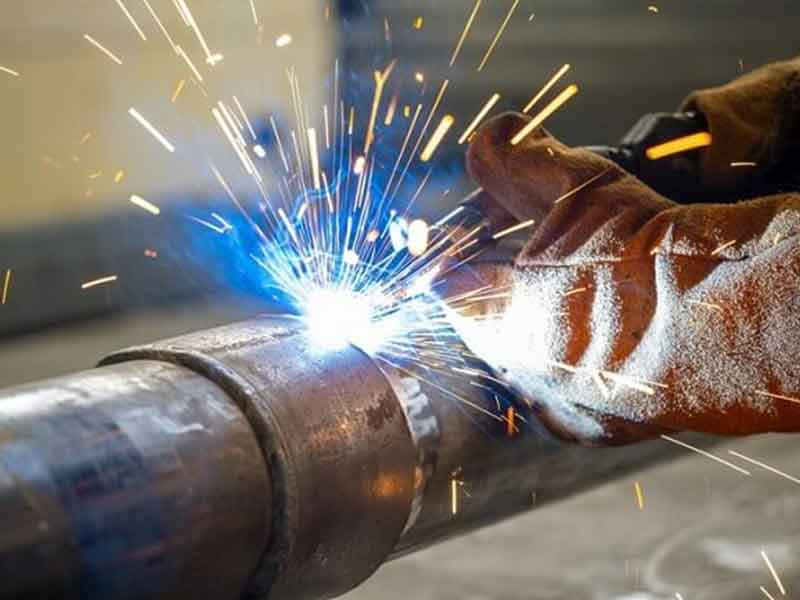
الکترود برش و شیارزنی نوعی الکترود روکش دار است که برای برش، ایجاد شیار، سوراخ کاری و برداشتن بخش های معیوب قطعات فلزی با استفاده از قوس الکتریکی به کار می رود. این الکترودها به ویژه در تعمیرات صنعتی، آماده سازی قطعات برای جوشکاری و حذف جوش های معیوب کاربرد دارند. هنگام انتخاب این محصول، علاوه بر جنس قطعه و قطر الکترود، بررسی قیمت الکترود و مشخصات فنی آن نیز اهمیت دارد؛ زیرا نوع الکترود باید با جنس فلز و نوع عملیات مورد نظر هماهنگ باشد.
آشنایی با الکترود برش
الکترود برش برای جدا کردن قسمت هایی از قطعه فلزی با استفاده از حرارت ایجاد شده توسط قوس الکتریکی طراحی شده است. در این فرآیند، قوس باعث ذوب موضعی فلز می شود و حرکت صحیح الکترود به خروج فلز مذاب از مسیر برش کمک می کند.
این روش با فرآیندهایی مانند برش پلاسما و هوا گاز متفاوت است. در برش پلاسما از مشعل و گاز یونیزه شده و در برش هوا گاز از اکسیژن و گاز سوختنی استفاده می شود، در حالی که الکترود برش با تجهیزات جوشکاری قوسی دستی قابل استفاده است.
ویژگی های الکترود برش
مهم ترین ویژگی های الکترودهای مخصوص برش عبارتند از:
امکان استفاده با دستگاه جوشکاری قوسی: در بسیاری از موارد می توان عملیات برش را بدون نیاز به دستگاه برش مجزا انجام داد.
مناسب برای تعمیرات و کارهای موضعی: این الکترود برای جدا کردن بخش های معیوب، برش قطعات و کارهای تعمیراتی کاربرد دارد.
قابلیت استفاده روی فلزات مختلف: بسته به نوع الکترود می توان فولاد، چدن و برخی آلیاژها را برش داد.
امکان سوراخ کاری: بعضی الکترودهای برش و شیار برای ایجاد سوراخ یا خارج کردن پرچ نیز مورد استفاده قرار می گیرند.

آشنایی با الکترود شیارزنی
شیارزنی فرآیندی است که طی آن بخشی از سطح فلز به صورت کنترل شده برداشته می شود. هدف از این کار می تواند حذف جوش معیوب، آماده سازی ریشه اتصال، اصلاح قطعه یا ایجاد شیار برای اجرای جوش جدید باشد.
در شیارزنی با الکترود روکش دار، قوس الکتریکی فلز را ذوب می کند و نحوه حرکت و زاویه الکترود باعث هدایت فلز مذاب و ایجاد شیار می شود. این روش با شیارزنی قوسی با الکترود کربنی و هوای فشرده یا Air Carbon Arc Gouging متفاوت است. اما الکترودهای روکش دار مخصوص شیارزنی می توانند با دستگاه جوشکاری قوسی معمولی مورد استفاده قرار گیرند.
ویژگی های الکترود شیارزنی
- امکان کنترل عمق و عرض شیار: زاویه، جریان و سرعت حرکت الکترود بر شکل نهایی شیار تاثیر دارند.
- مناسب برای تعمیرات جوش: از این روش می توان برای حذف بخش های معیوب جوش پیش از ترمیم استفاده کرد.
- آماده سازی اتصال: ایجاد شیار می تواند برای آماده سازی محل جوشکاری یا دسترسی به بخش معیوب قطعه انجام شود.
- قابلیت استفاده در محل پروژه: در شرایطی که تجهیزات تخصصی شیارزنی در دسترس نیست، الکترود مخصوص می تواند گزینه کاربردی باشد.
تفاوت الکترود برش و شیارزنی با روش های دیگر
روش برش و یا لایه برداری توسط الکترود برش و شیارزنی را نباید با روش برش توسط دستگاه پلاسما یکسان دانست.
| روش | منبع حرارت | کاربرد اصلی |
|---|---|---|
| الکترود برش و شیارزنی | قوس الکتریکی بین الکترود روکش دار و قطعه | برش، شیارزنی، سوراخ کاری و تعمیر |
| برش پلاسما | قوس پلاسما و گاز یونیزه | برش سریع و دقیق فلزات رسانا |
| اکسی سوخت (هوا گاز) | شعله و اکسیژن | برش برخی فولادهای کربنی |
انتخاب روش مناسب به جنس قطعه، ضخامت، کیفیت مورد انتظار سطح، تجهیزات موجود و نوع عملیات بستگی دارد.
کاربردهای الکترود برش و شیارزنی
الکترودهای برش و شیارزنی بیشتر در عملیات تعمیر، نگهداری و ساخت قطعات فلزی استفاده می شوند. مهم ترین کاربردهای آنها عبارتند از:
- حذف جوش های معیوب و آماده سازی محل برای جوشکاری مجدد
- ایجاد شیار در قطعات فولادی و چدنی
- برش قطعات فلزی در تعمیرات صنعتی
- سوراخ کردن صفحات و قطعات فلزی
- خارج کردن پرچ یا اجزای فلزی متصل شده
- اصلاح و بازسازی قطعات صنعتی
- تعمیر ماشین آلات و تجهیزات سنگین
- آماده سازی قطعات پیش از جوشکاری
این الکترودها در صنایع ساخت تجهیزات، تعمیرات ماشین آلات، صنایع فولادی، ریخته گری، نفت و گاز و تعمیر سازه های فلزی کاربرد دارند.
مزایای استفاده از الکترود برش و شیارزنی
یکی از مزایای این الکترودها، امکان انجام برخی عملیات برش و شیارزنی با تجهیزات جوشکاری قوسی است. این ویژگی در تعمیرات و شرایطی که تجهیزات تخصصی برش در دسترس نیست اهمیت بیشتری پیدا می کند.
از دیگر مزایا می توان به موارد زیر اشاره کرد:
- امکان انجام برش و شیارزنی موضعی
- مناسب برای تعمیر قطعات صنعتی
- امکان حذف قسمت های معیوب جوش
- قابلیت کار روی برخی فلزاتی که برش آنها با روش هوا گاز دشوار است
- امکان سوراخ کاری و خارج کردن پرچ
- کاهش نیاز به تجهیزات جداگانه در برخی عملیات تعمیراتی
البته کیفیت سطح ایجاد شده با این روش به مهارت اپراتور، نوع الکترود، شدت جریان و جنس قطعه وابسته است و در کاربردهایی که دقت بالای برش اهمیت دارد، روش هایی مانند پلاسما یا لیزر ممکن است مناسب تر باشند.
نکات مهم در انتخاب الکترود برش و شیارزنی
- جنس قطعه: اولین عامل در انتخاب الکترود، جنس فلز پایه است. بعضی الکترودهای برش و شیار برای فولادهای کربنی، چدن، فولاد زنگ نزن یا فولادهای آلیاژی مناسب هستند.
- قطر الکترود: قطر الکترود بر میزان جریان مورد نیاز و حجم فلزی که در هر مرحله برداشته می شود تاثیر دارد. برای عملیات سنگین تر معمولا از قطرهای بیشتر استفاده می شود.
- شدت جریان: جریان باید مطابق مشخصات سازنده الکترود تنظیم شود. جریان کم می تواند باعث ناپایداری قوس و عملکرد ضعیف شود و جریان بیش از حد نیز کنترل عملیات را دشوار می کند.
- زاویه الکترود: زاویه نگه داشتن الکترود تاثیر مستقیمی بر شکل شیار یا نوع برش دارد. در شیارزنی معمولا الکترود با زاویه کمی نسبت به سطح قطعه و در جهت حرکت قرار می گیرد، در حالی که برای سوراخ کاری ممکن است الکترود تقریبا عمود بر سطح قرار داده شود.
- نوع عملیات: پیش از انتخاب الکترود باید مشخص شود هدف اصلی برش، شیارزنی، حذف جوش معیوب یا سوراخ کاری است. یک الکترود مناسب باید بر اساس همین کاربرد و مشخصات قطعه انتخاب شود.
مشکلات رایج در برش و شیارزنی با الکترود
استفاده نادرست از الکترود می تواند باعث کاهش کیفیت عملیات شود. برخی مشکلات رایج عبارتند از:
1.شیار نامنظم: معمولا به دلیل حرکت ناهماهنگ الکترود، زاویه نامناسب یا تنظیم نادرست جریان ایجاد می شود.
2.عمق ناکافی شیار: می تواند ناشی از جریان پایین یا سرعت حرکت زیاد باشد.
3.برداشت بیش از حد فلز: جریان زیاد یا توقف طولانی الکترود در یک نقطه می تواند باعث افزایش عمق شیار شود.
4.سطح نامناسب پس از عملیات: انتخاب الکترود نامتناسب یا کنترل ضعیف قوس می تواند کیفیت سطح را کاهش دهد.
برای رسیدن به نتیجه مناسب، باید شدت جریان، زاویه الکترود و سرعت حرکت بر اساس دستورالعمل سازنده تنظیم شوند.
معرفی الکترود برش و شیارزنی AMA 1006Y
الکترود AMA 1006Y یکی از الکترودهای مخصوص برش و شیارزنی شرکت صنعتی آما است. این محصول برای برش، شیارزنی و سوراخ کردن فولاد و چدن طراحی شده و در اصلاح قطعات و عملیات تعمیراتی نیز کاربرد دارد.
این الکترود علاوه بر فولادهای معمولی، برای کار روی برخی فلزاتی مانند فولاد منگنزی و فولاد زنگ نزن که برش آنها با روش اکسی استیلن دشوار است نیز قابل استفاده است. همچنین امکان استفاده از آن برای چدن، مس و برخی آلیاژهای مس وجود دارد.
مشخصات الکترود 1006Y آما
| قطر الکترود | طول الکترود | جریان توصیه شده |
|---|---|---|
| 3.25 میلی متر | 450 میلی متر | 160 تا 200 آمپر |
| 4 میلی متر | 450 میلی متر | 200 تا 280 آمپر |
| 5 میلی متر | 450 میلی متر | 280 تا 350 آمپر |
این الکترود با جریان مستقیم و در قطب های مختلف قابل استفاده است.
نحوه استفاده از الکترود 1006Y
برای شیارزنی، الکترود باید تقریبا با زاویه 5 تا 10 درجه نسبت به سطح قطعه و در جهت حرکت نگه داشته شود. این وضعیت به خروج بهتر فلز مذاب و ایجاد شیار کمک می کند.
برای سوراخ کاری یا خارج کردن پرچ، الکترود باید تقریبا عمود بر سطح کار قرار گیرد. کنترل زاویه و جریان در این مرحله تاثیر زیادی بر اندازه سوراخ و میزان فلز برداشته شده دارد.
چگونه الکترود برش و شیارزنی مناسب انتخاب کنیم؟
انتخاب الکترود مناسب باید بر اساس جنس قطعه، ضخامت فلز، نوع عملیات، قطر الکترود و محدوده جریان دستگاه جوش انجام شود. در عملیات تعمیراتی نیز باید مشخص شود هدف حذف جوش، ایجاد شیار، برش قطعه یا سوراخ کاری است.
الکترود AMA 1006Y یکی از گزینه های مورد استفاده برای این نوع عملیات است و در قطرهای مختلف عرضه می شود. برای بررسی موجودی، مشخصات محصول و شرایط خرید می توانید انواع الکترودهای عرضه شده توسط فولاد حامیران را بررسی کرده و متناسب با جنس قطعه و نوع عملیات، الکترود مناسب را انتخاب کنید.