
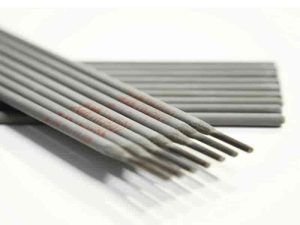
الکترود E7028 یکی از الکترودهای روکشدار قلیایی حاوی پودر آهن است که برای جوشکاری فولادهای کربنی و برخی فولادهای کمآلیاژ در شرایط مناسب مورد استفاده قرار میگیرد. نرخ بالای رسوب فلز جوش، امکان اجرای جوش با سرعت مناسب و عملکرد مطلوب در موقعیتهای تخت و افقی از مهمترین ویژگیهای این الکترود هستند.
عدد 70 در کد E7028 نشان میدهد حداقل استحکام کششی فلز جوش در این طبقه حدود 70 ksi معادل 490 مگاپاسکال است. این الکترود برخلاف تصور رایج، برای تمام موقعیتهای جوشکاری طراحی نشده و کاربرد اصلی آن به جوشکاری تخت و افقی محدود میشود. از مزایای قابل توجه این الکترود قابلیت خوب جوش در حالت گوشه است.
در انتخاب این محصول باید علاوه بر قطر الکترود، نوع اتصال، شرایط قطعه و مشخصات فنی سازنده نیز بررسی شود. موجودی برندها و سایزهای مختلف نیز میتواند در قیمت الکترود و انتخاب محصول متناسب با پروژه مؤثر باشد.
الکترود E7028 چیست؟
E7028 الکترودی برای فرآیند جوشکاری قوس الکتریکی دستی یا SMAW است که روکش کمهیدروژن حاوی پودر آهن دارد. وجود پودر آهن در روکش باعث افزایش مقدار فلزی میشود که هنگام جوشکاری در محل اتصال رسوب میکند؛ به همین دلیل نرخ رسوب یکی از مشخصههای مهم این الکترود محسوب میشود.
این ویژگی باعث شده E7028 بیشتر در اتصالاتی مورد استفاده قرار گیرد که حجم فلز جوش نسبتاً زیاد است و امکان قرار دادن اتصال در موقعیت تخت یا افقی وجود دارد.
از طرف دیگر، کمهیدروژن بودن این الکترود باعث میشود کنترل شرایط نگهداری آن اهمیت زیادی داشته باشد. جذب رطوبت توسط روکش میتواند عملکرد مورد انتظار الکترود را تحت تأثیر قرار دهد؛ بنابراین شرایط نگهداری و در صورت نیاز بازخشککردن باید مطابق دستورالعمل تولیدکننده انجام شود.

معنی کد E7028
کد E7028 اطلاعات مشخصی درباره ویژگیهای این الکترود ارائه میدهد:
- E: نشاندهنده الکترود مورد استفاده در جوشکاری قوسی است.
- 70: حداقل استحکام کششی فلز جوش را در محدوده 70 هزار psi نشان میدهد.
- 2: نشان میدهد این الکترود برای جوشکاری تخت و جوش گوشه افقی طراحی شده است.
- 8: با نوع روکش کمهیدروژن حاوی پودر آهن و مشخصات الکتریکی این طبقه ارتباط دارد.
بنابراین عدد «2» در نام E7028 یکی از مهمترین نکاتی است که هنگام انتخاب آن باید مورد توجه قرار گیرد؛ زیرا این الکترود برای اجرای جوش عمودی یا بالاسر طراحی نشده است.
ویژگیهای الکترود E7028
خصوصیات E7028 باعث شده این الکترود بیشتر در پروژههایی مورد توجه قرار گیرد که نرخ رسوب و حجم جوش اهمیت دارد.
مهمترین ویژگیهای آن عبارتاند از:
- روکش کمهیدروژن حاوی پودر آهن
- نرخ بالای رسوب فلز جوش
- مناسب برای موقعیت تخت و افقی
- قوس پایدار در صورت تنظیم صحیح پارامترها
- پاشش نسبتاً محدود
- جدایش مناسب سرباره
- ایجاد گرده جوش یکنواخت در شرایط مناسب
- قابلیت استفاده با AC یا DCEP در محصولات مطابق این طبقه
- حداقل استحکام کششی فلز جوش در محدوده 70 ksi
- فلز جوش عاری از هرگونه ترک و دارای چقرمگی خیلی بالا
- جوش صاف و تمیز
- جدا شدن سرباره آسان
مشخصات فنی الکترود E7028
مهمترین مشخصات عمومی این طبقه از الکترود را میتوان به صورت زیر خلاصه کرد:
| مشخصه | E7028 |
|---|---|
| فرآیند جوشکاری | SMAW |
| طبقهبندی AWS | E7028 در AWS A5.1 |
| حداقل استحکام کششی | ۴۹۰ مگاپاسکال |
| نوع روکش | کمهیدروژن حاوی پودر آهن (قلیایی) |
| موقعیت جوشکاری | جوش گوشه در حالت افقی |
| جریان جوشکاری | AC یا DCEP مطابق مشخصات محصول |
| ویژگی شاخص | نرخ رسوب بالا |
| فلز پایه متداول | فولادهای سازگار با مشخصات الکترود |
کاربرد الکترود E7028
کاربرد E7028 بیشتر به اتصالاتی مربوط میشود که در آنها امکان جوشکاری در موقعیت تخت یا افقی وجود داشته و مقدار قابل توجهی فلز جوش باید در اتصال رسوب داده شود.
این الکترود میتواند در مواردی مانند موارد زیر مورد استفاده قرار گیرد:
- ساخت سازههای فولادی سنگین
- جوشکاری برخی تیرها و مقاطع فولادی
- ساخت مخازن فولادی
- ساخت تجهیزات و قطعات سنگین
- برخی اتصالات مورد استفاده در کشتیسازی
- ساخت و مونتاژ بخشهایی از پلهای فولادی
- جوشکاری اتصالات فولاد کربنی با شرایط فنی مناسب
البته صرف قرار گرفتن یک قطعه در یکی از این گروهها به معنی مناسب بودن قطعی E7028 نیست. انتخاب نهایی باید با توجه به جنس فلز پایه، طراحی اتصال، خواص مکانیکی مورد نیاز و دستورالعمل جوشکاری پروژه انجام شود.

حالت جوشکاری الکترود E7028
یکی از مهمترین نکات فنی E7028، محدودیت آن در موقعیت جوشکاری است. این الکترود عمدتاً برای دو وضعیت مورد استفاده قرار میگیرد:
جوشکاری تخت: در این حالت سطح جوش در موقعیتی قرار دارد که کنترل حوضچه مذاب و رسوب مقدار بالاتر فلز آسانتر است.
جوش گوشه افقی: E7028 برای اجرای جوشهای گوشه در حالت افقی نیز قابل استفاده است و نرخ بالای رسوب آن در چنین اتصالاتی میتواند مزیت ایجاد کند.
تذکر: الکترود E7028 برای جوشکاری در سایر حالات جوش به جز موارد فوق طراحی نشده است.
جریان مناسب برای الکترود E7028
محدوده آمپر به عواملی مانند قطر الکترود، طراحی محصول و شرایط اتصال بستگی دارد. به همین دلیل نمیتوان یک مقدار آمپر مشخص را به تمام سایزهای الکترود E7028 نسبت داد.
با افزایش قطر الکترود معمولاً جریان مورد نیاز نیز افزایش پیدا میکند. بهترین مرجع برای تنظیم دستگاه، محدوده جریان اعلامشده در دیتاشیت یا روی بستهبندی محصول است.
سایز الکترود E7028
E7028 توسط تولیدکنندگان در قطرهای استاندارد بینالمللی تولید میشود و تمام سایزها الزاماً توسط همه برندها عرضه نمیشوند. به همین دلیل هنگام انتخاب سایز باید ضخامت قطعه، ابعاد اتصال، دسترسی به محل جوش و محدوده جریان توصیهشده توسط سازنده بررسی شود.
عدم تناسب سایز الکترود با ضخامت فلز پایه و میزان آمپر دستگاه جوشکاری موجب افت کیفیت جوش و اتصال میگردد.
مزایای الکترود E7028
مهمترین مزیت E7028 را میتوان نرخ بالای رسوب فلز جوش دانست. این ویژگی بهخصوص در اتصالات حجیم که امکان اجرای جوش در حالت تخت یا افقی وجود دارد، اهمیت پیدا میکند.
از دیگر مزایای آن میتوان به موارد زیر اشاره کرد:
- سرعت مناسب رسوب فلز جوش
- مناسب بودن برای جوشهای نسبتاً حجیم
- تشکیل گرده جوش مناسب در شرایط صحیح
- جدایش مناسب سرباره
- عملکرد مناسب در ساخت قطعات و سازههای سنگین
البته این مزایا زمانی قابل دستیابی هستند که الکترود در شرایط مناسب و استاندارد نگهداری شود و پارامترهای جوشکاری متناسب با قطر و نوع محصول تنظیم شوند.
محدودیتهای الکترود E7028
E7028 در کنار مزایای خود محدودیتهایی نیز دارد که باید پیش از انتخاب مورد توجه قرار گیرند.
مهمترین محدودیت آن عدم امکان استفاده در همه حالات و موقعیتهای جوشکاری است. این الکترود عمدتاً برای حالت جوشکاری تخت و افقی طراحی شده و برای اتصالاتی که اجرای جوش عمودی یا بالاسری ضروری است، انتخاب مناسبی محسوب نمیشود.
همچنین نوع روکش کمهیدروژن و قلیایی آن نسبت به شرایط نگهداری حساس است. قرار گرفتن الکترود در معرض رطوبت میتواند خواص مورد انتظار روکش را تحت تأثیر قرار دهد.
نکات مهم هنگام استفاده از الکترود E7028
برای دستیابی به عملکرد و جوش مناسب هنگام کار با E7028 بهتر است نکات زیر رعایت شوند:
- الکترود تا زمان مصرف در شرایط خشک و مطابق دستورالعمل سازنده نگهداری شود.
- سطح محل اتصال از رطوبت، روغن، آلودگی و مواد مزاحم پاک شود.
- قطر الکترود متناسب با ضخامت فلز پایه انتخاب شود.
- جریان دستگاه مطابق محدوده توصیهشده برای همان قطر الکترود تنظیم شود.
- شرایط بازخشککردن الکترود، در صورت نیاز، دقیقاً مطابق دستورالعمل سازنده انتخاب شود.
برای E7028 نمیتوان یک دما و زمان ثابت برای بازخشککردن همه محصولات تعیین کرد؛ زیرا این مقادیر ممکن است در دستورالعمل تولیدکنندگان مختلف تفاوت داشته باشند. اما حالت استاندارد و تعریفشده آن به مدت 2 ساعت در دمای 300 تا 350 درجه سانتیگراد میباشد.
جمعبندی
الکترود E7028 یک الکترود قلیایی کمهیدروژن حاوی پودر آهن با نرخ رسوب بالا است که عمدتاً برای جوشکاری در موقعیت تخت و گوشه افقی مورد استفاده قرار میگیرد. حداقل استحکام کششی فلز جوش در این طبقه حدود 70 ksi یا 490 مگاپاسکال است و محصولات این گروه معمولاً امکان کار با AC یا DCEP را دارند.
نرخ بالای رسوب، روکش قلیایی با جایگزینی زیاد فلز جوش 165% و عملکرد مناسب در جوشهای نسبتاً حجیم از مهمترین ویژگیهای E7028 هستند. در مقابل، محدودیت حالت جوشکاری و اهمیت کنترل رطوبت روکش از نکاتی است که هنگام استفاده از آن باید مورد توجه قرار گیرد.
برای انتخاب قطر، جریان، شرایط نگهداری و سایر پارامترهای اجرایی، مشخصات فنی همان محصول و دستورالعمل جوشکاری پروژه باید مبنای تصمیمگیری قرار گیرند.