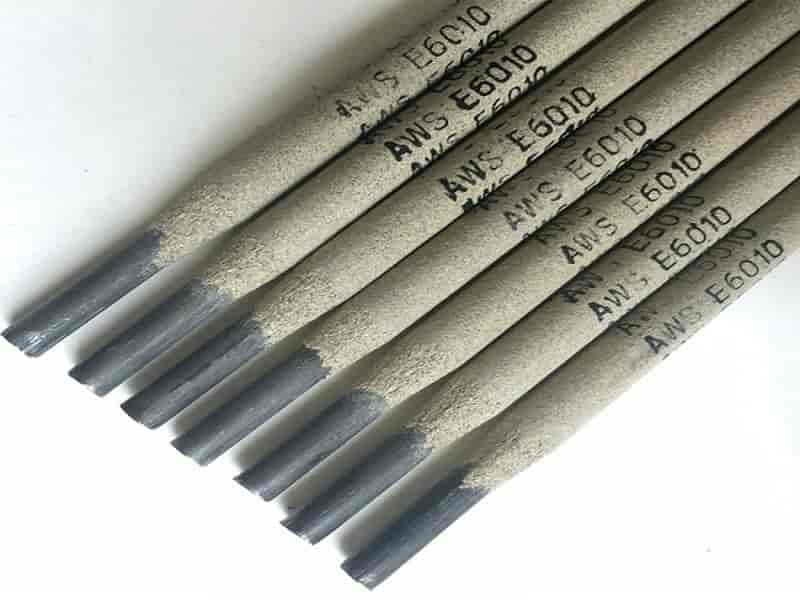
الکترود 6010 چیست؟ الکترود E6010 یکی از الکترودهای سلولزی مورد استفاده در جوشکاری فولادهای کربنی است که به دلیل نفوذ مناسب، قوس متمرکز و عملکرد در وضعیت های مختلف جوشکاری کاربرد دارد. این الکترود به ویژه در جوشکاری خطوط لوله، سازه های فلزی و پاس ریشه مورد استفاده قرار می گیرد.
پوشش سلولزی E6010 در زمان جوشکاری گاز محافظ و سرباره کمی ایجاد می کند و امکان دستیابی به نفوذ مناسب در محل اتصال را فراهم می سازد. این ویژگی باعث شده است E6010 در پروژه هایی که کنترل پاس ریشه و جوشکاری در وضعیت های عمودی و بالاسر اهمیت دارد، مورد توجه قرار گیرد.
انتخاب الکترود باید بر اساس نوع فلز پایه، وضعیت جوشکاری، ضخامت قطعه، نوع اتصال و جریان مورد نیاز انجام شود. قیمت الکترود نیز در کنار مشخصات فنی و برند، یکی از عوامل موثر در انتخاب محصول است.
الکترود 6010 چیست
الکترود E6010 از گروه الکترودهای سلولزی است و برای جوشکاری فولادهای کربنی در شرایط مختلف مورد استفاده قرار می گیرد. پوشش سلولزی این الکترود هنگام ایجاد قوس، گاز محافظ تولید می کند و سرباره نسبتا کمی ایجاد می شود. این ساختار به جوشکار کمک می کند کنترل مناسبی روی حوضچه مذاب داشته باشد.
یکی از ویژگی های مهم E6010، نفوذ مناسب و قوس متمرکز است. به همین دلیل این الکترود در اجرای پاس ریشه، به ویژه در جوشکاری لوله، کاربرد دارد. همچنین امکان استفاده از آن در وضعیت های تخت، افقی، عمودی و بالاسر باعث شده است در پروژه هایی که دسترسی به محل اتصال محدود است نیز مورد استفاده قرار گیرد.
الکترود E6010 معمولا با جریان مستقیم (DC) استفاده می شود و انتخاب آمپر آن باید بر اساس قطر الکترود، ضخامت قطعه و شرایط جوشکاری انجام شود.
استاندارد الکترود ۶۰۱۰
الکترود E6010 در استاندارد AWS A5.1 با طبقه بندی E6010 شناخته می شود. این طبقه بندی اطلاعاتی درباره نوع پوشش، استحکام کششی و وضعیت های قابل استفاده الکترود ارائه می دهد.
استاندارد و طبقه بندی الکترود اهمیت زیادی در انتخاب محصول دارد؛ زیرا مشخصات فنی، نوع کاربرد و شرایط استفاده باید با نیاز پروژه مطابقت داشته باشد.
استاندارد AWS (American Welding Society):
کد این الکترود در استاندارد AWS، AWS A5.1/E6010 است.
استاندارد ISO (International Organization for Standardization):
در استاندارد بینالمللی ISO، این الکترود با کد ISO 2560-A: E 35 2 C 21 مشخص میشود.
ویژگی الکترود ۶۰۱۰
- پوشش سلولزی: ایجاد گاز محافظ و سرباره کم در زمان جوشکاری
- نفوذ مناسب: مناسب برای اجرای پاس ریشه و اتصالاتی که به نفوذ کافی نیاز دارند.
- قوس متمرکز: کنترل حوضچه مذاب را در وضعیت های مختلف آسان تر می کند.
- قابلیت جوشکاری در وضعیت های مختلف: قابل استفاده در وضعیت تخت، افقی، عمودی و بالاسر
- مناسب برای جوشکاری لوله: به دلیل نفوذ و کنترل مناسب حوضچه در پاس ریشه
- مناسب برای جریان مستقیم: E6010 معمولا با DC استفاده می شود.
- سرباره کم: میزان سرباره تولید شده نسبت به برخی الکترودهای روکش دار کمتر است.
تفاوت الکترود 6010 و 6013
E6010 و E6013 هر دو برای جوشکاری فولادهای کربنی استفاده می شوند، اما نوع پوشش و رفتار آنها هنگام جوشکاری متفاوت است. E6010 دارای پوشش سلولزی است و به دلیل نفوذ مناسب و قوس متمرکز، بیشتر در پاس ریشه و جوشکاری لوله مورد استفاده قرار می گیرد. در مقابل، E6013 از الکترودهای روتیلی است و برای کاربردهای عمومی و ایجاد جوش با ظاهر صاف مورد استفاده قرار می گیرد.
بنابراین انتخاب میان این دو الکترود باید بر اساس نوع اتصال، وضعیت جوشکاری، میزان نفوذ مورد نیاز و شرایط پروژه انجام شود. برای بررسی جزئیات این تفاوت ها می توانید مقایسه الکترود E6013 و E6010 را نیز مطالعه کنید.
نکات مهم جوشکاری الکترود ۶۰۱۰
- جریان DC برای جوشکاری با الکترود ۶۰۱۰ بسیار مناسب میباشد. جوشکاری با جریان AC منجر به قوس ناپایدار و ایجاد جوش ضعیف در الکترود ۶۰۱۰ میشود.
- هرچه قطر الکترود و میزان ضخامت قطعه کار بیشتر باشد به آمپر و ولتاژ بیشتری نیاز خواهید داشت.
- الکترود ۶۰۱۰ برای تمام حالتهای جوشکاری مناسب میباشد.
- الکترود ۶۰۱۰ روی قطعه کارهای کثیف و رنگشده میتواند مهره جوش خوبی را ایجاد کند. چنانچه به هر دلیلی سطح کار تمیز نباشد میتوان عملیات جوشکاری را بدون مشکل آغاز نمود.
- در هنگام جوشکاری زمانی که الکترود را در امتداد قطعه کار به جلو هدایت میکنید، با ایجاد هر مهره جوش بهتر است کمی به عقب برگردید و پاس جدیدی را ایجاد کنید. در این صورت میزان نفوذ جوش الکترود در قطعه فوق العاده خواهد بود (از کشیدنِ با سرعتِ الکترود بر روی قطعه کار باید اجتناب نمود).
- از ویژگیهای مهم این الکترود میتوان به قابلیت نفوذ فوق العاده و امکان استفاده در محیطهای باز اشاره کرد.
جدول تناسب سایز الکترود E6010 و جریان جوشکاری
| ولتاژ قوس(ولت) | جریان (آمپر) | سایز الکترود mm |
| 23-25 | 60-80 | 2.5 |
| 24-26 | 90-120 | 3.25 |
| 24-26 | 110-140 | 4 |
| 26-30 | 140-215 | 5 |
الکترود جوشکاری فولاد های با کم کربن و کربن متوسط در صنایع مختلف
الکترود E6010 به دلیل پوشش سلولزی، نفوذ مناسب و قابلیت استفاده در وضعیت های مختلف، در جوشکاری فولادهای کربنی، خطوط لوله و اجرای پاس ریشه کاربرد دارد. عملکرد مناسب این الکترود به انتخاب صحیح قطر، تنظیم جریان و آماده سازی مناسب محل اتصال وابسته است.
برای انتخاب E6010 باید مشخصات فنی محصول، قطر الکترود، جریان مورد نیاز و نوع کاربرد پروژه بررسی شود. همچنین در صورت مقایسه E6010 با الکترودهای دیگر، نوع پوشش و شرایط جوشکاری باید در کنار قیمت محصول در نظر گرفته شود.