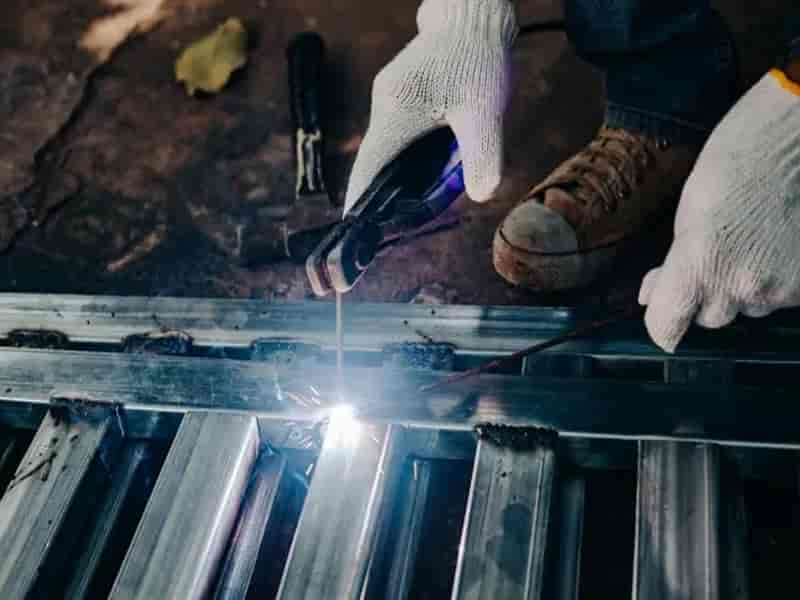
جوشکاری با قوس الکتریکی یکی از روش های متداول اتصال فلزات است که در آن حرارت موردنیاز برای ذوب موضعی فلز از قوس الکتریکی تأمین می شود. الکترود، نوع پوشش، جنس فلز پایه و شرایط اجرای جوش از عوامل مهم در این فرایند هستند. در روش هایی که از الکترود مصرف شونده استفاده می شود، نوع، استاندارد، سایز و برند محصول علاوه بر تناسب فنی، بر قیمت الکترود نیز اثرگذارند.
جوشکاری و الکترود
در جوشکاری قوس الکتریکی، قوس معمولاً بین الکترود و قطعه کار ایجاد می شود و حرارت حاصل از آن، فلز را در ناحیه اتصال ذوب می کند. در کاربردهای عمومی و بازار، به ویژه برای جوشکاری دستی با الکترود، اصطلاح «جوش برق» نیز رایج است؛ هرچند این اصطلاح نام فنی دقیقی برای همه فرایندهای جوشکاری قوسی نیست. بسته به روش جوشکاری، الکترود ممکن است مصرف شونده باشد و در تشکیل فلز جوش مشارکت کند یا مانند الکترود تنگستن در فرایند TIG، عمدتاً برای ایجاد و حفظ قوس به کار رود.
در بسیاری از فرایندها برای تشکیل اتصال از فلز پرکننده استفاده می شود. این فلز ممکن است از طریق الکترود مصرف شونده، سیم جوش یا ماده پرکننده جداگانه وارد حوضچه جوش شود. بنابراین نمی توان تمام روش های جوشکاری قوسی را صرفاً بر اساس ذوب شدن الکترود تعریف کرد.
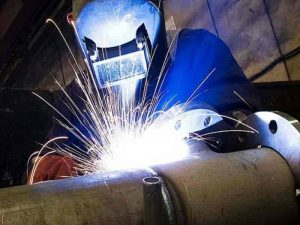
قوس الکتریکی در جوشکاری چیست؟
قوس الکتریکی تخلیه ای الکتریکی در یک محیط گازی یونیزه شده است که در جوشکاری معمولاً میان الکترود و قطعه کار شکل می گیرد. عبور جریان از این مسیر، حرارت متمرکزی ایجاد می کند که امکان ذوب موضعی فلز را فراهم می سازد.
نحوه ایجاد و حفظ قوس به فرایند جوشکاری بستگی دارد. شدت جریان، ولتاژ، طول قوس، نوع جریان و قطبیت، الکترود و شرایط سطح قطعه از عواملی هستند که می توانند بر پایداری قوس و کیفیت جوش اثر بگذارند. مقادیر مناسب این پارامترها برای همه روش ها و قطعات یکسان نیست و باید متناسب با فرایند، ماده مصرفی و شرایط اتصال و روش جوشکاری تعیین شوند.
الکترود در جوشکاری با قوس الکتریکی
در جوشکاری قوسی، الکترود بخشی از مدار الکتریکی است که جریان را به ناحیه قوس منتقل می کند. الکترودها بسته به فرایند می توانند مصرف شونده یا غیرمصرف شونده باشند.
در جوشکاری دستی با الکترود روکش دار یا SMAW، الکترود از یک مغزی فلزی و پوششی متناسب با نوع و کاربرد آن تشکیل شده است. مغزی الکترود هنگام جوشکاری ذوب می شود و در تشکیل فلز جوش مشارکت دارد، در حالی که پوشش آن می تواند در پایداری قوس و حفاظت از حوضچه مذاب نقش داشته باشد.
این تعریف را نباید به تمام الکترودهای مورد استفاده در جوشکاری تعمیم داد؛ برای مثال در جوشکاری TIG از الکترود تنگستن غیرمصرف شونده استفاده می شود.
اصطلاحات رایج در روش های جوشکاری قوسی
در منابع فنی، روش های مختلف جوشکاری قوسی معمولاً با نام انگلیسی یا اختصار استاندارد آنها شناخته می شوند. از رایج ترین اصطلاحات می توان به موارد زیر اشاره کرد:
- جوشکاری قوس الکتریکی: Arc Welding
- جوشکاری دستی با الکترود روکش دار: Shielded Metal Arc Welding یا SMAW
- جوشکاری قوسی با سیم و گاز محافظ: Gas Metal Arc Welding یا GMAW
- جوشکاری MIG/MAG: از فرایندهای گروه GMAW
- جوشکاری با الکترود تنگستن و گاز محافظ: Gas Tungsten Arc Welding یا GTAW / TIG
- جوشکاری با سیم توپودری: Flux Cored Arc Welding یا FCAW
- جوشکاری زیرپودری: Submerged Arc Welding یا SAW
این فرایندها از نظر نوع الکترود، نحوه تأمین فلز پرکننده و روش حفاظت از حوضچه جوش با یکدیگر تفاوت دارند. بنابراین انتخاب روش مناسب باید براساس جنس و ضخامت قطعه، طراحی اتصال، شرایط اجرا و الزامات فنی جوش انجام شود.
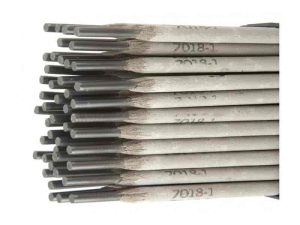
الکترودها از نظر جنس فلز
جنس الکترود یا فلز پرکننده باید متناسب با فلز پایه و خواص موردنیاز اتصال انتخاب شود. در الکترودهای مصرف شونده، بسته به کاربرد می توان با گروه هایی مانند الکترودهای فولاد کربنی، فولادهای آلیاژی، چدن، فولاد زنگ نزن و الکترودهای مخصوص فلزات غیرآهنی روبه رو شد.
با توجه به کاربرد گسترده فولاد در ساخت و تولید، تنوع الکترودهای مورد استفاده برای جوشکاری فولاد نیز زیاد است. در مقابل، برای فلزاتی مانند آلومینیوم، مس، نیکل و آلیاژهای آنها باید از مواد مصرفی سازگار با فلز پایه و فرایند موردنظر استفاده شود.
انتخاب الکترود صرفاً به این معنا نیست که جنس آن باید دقیقاً با فلز پایه یکسان باشد. ترکیب شیمیایی فلز پایه، خواص مکانیکی موردنیاز جوش، نوع فرایند، وضعیت جوشکاری، نوع جریان و قطبیت و شرایط بهره برداری در انتخاب ماده مصرفی مؤثر هستند. به همین دلیل، شناخت انواع الکترود جوشکاری و طبقه بندی آنها در انتخاب الکترود متناسب با شرایط اتصال اهمیت دارد.
پوشش الکترود و نقش آن در کیفیت جوش
در جوشکاری دستی SMAW، الکترودهای روکش دار دارای یک مغزی فلزی و پوششی هستند که ترکیب آن بسته به طبقه بندی و کاربرد الکترود متفاوت است.
مواد تشکیل دهنده پوشش می توانند شامل ترکیبات معدنی، کربنات ها، سیلیکات ها، ترکیبات سلولزی، مواد آلیاژی و مواد دیگری باشند که هرکدام با توجه به طراحی الکترود وظیفه مشخصی دارند. فرمول دقیق پوشش نیز می تواند میان تولیدکنندگان و طبقه بندی های مختلف متفاوت باشد.
پوشش الکترود، بسته به نوع و طبقه بندی آن، می تواند وظایفی مانند موارد زیر داشته باشد:
1. کمک به ایجاد گاز و سرباره برای حفاظت از حوضچه مذاب؛
2. کمک به ایجاد و پایداری قوس الکتریکی؛
3. کمک به کنترل رفتار حوضچه مذاب و سرباره؛
4. کاهش تماس فلز مذاب با اکسیژن و نیتروژن موجود در هوا؛
5. تأثیر بر شرایط اجرای جوش و ویژگی های فلز جوش، متناسب با نوع الکترود.
رفتار سرباره، میزان نفوذ، پایداری قوس و قابلیت جوشکاری در وضعیت های مختلف به نوع الکترود و طبقه بندی آن وابسته است؛ بنابراین این ویژگی ها باید براساس مشخصات همان الکترود بررسی شوند و نمی توان آنها را برای تمام الکترودهای روکش دار یکسان دانست.
الکترودهای پوشش دار بر اساس ترکیبات پوشش
الکترودهای روکش دار براساس ماهیت پوشش و استاندارد مورد استفاده در گروه های مختلفی قرار می گیرند. از جمله پوشش های شناخته شده می توان به انواع اسیدی،قلیایی، روتیلی و سلولزی اشاره کرد. هرکدام از این پوشش ها رفتار متفاوتی در حین جوشکاری دارند و انتخاب آنها به نوع فولاد، وضعیت جوشکاری و خواص موردنیاز اتصال وابسته است.
الکترودهای اسیدی
در پوشش الکترودهای اسیدی، ترکیباتی با ماهیت اسیدی بخش مهمی از سیستم سرباره را تشکیل می دهند. رفتار قوس، شکل سرباره و مشخصات فلز جوش به طبقه بندی دقیق الکترود و ترکیب پوشش وابسته است.
به همین دلیل نمی توان ویژگی هایی مانند مقاومت کششی، چقرمگی، میزان نفوذ یا مقدار پاشش را تنها بر اساس عنوان «الکترود اسیدی» و بدون مشخص بودن طبقه بندی الکترود تعیین کرد.
الکترودهای بازی یا قلیایی
الکترودهای بازی که در بازار با عنوان الکترودهای قلیایی نیز شناخته می شوند، معمولاً دارای پوششی با سهم قابل توجهی از ترکیبات بازی هستند. برخی از طبقه بندی های کم هیدروژن نیز در این گروه قرار می گیرند و در اتصالاتی که کنترل هیدروژن و خواص مکانیکی فلز جوش اهمیت دارد مورد استفاده قرار می گیرند.
عملکرد این الکترودها به طبقه بندی، شرایط نگهداری، وضعیت سطح، پارامترهای جوشکاری و نحوه اجرای جوش وابسته است. بنابراین نمی توان مواردی مانند میزان نفوذ، سرعت جوشکاری یا مناسب بودن برای یک کاربرد خاص را بدون مشخص کردن نوع الکترود به تمام الکترودهای بازی نسبت داد.
ترکیب پوشش و تفاوت میان انواع روتیلی، قلیایی، سلولزی و سایر گروه ها در انواع پوشش الکترود جوشکاری به صورت تخصصی تر بررسی می شود؛ در انتخاب نهایی نیز باید مشخصات الکترود با فلز پایه، فرایند و الزامات فنی اتصال تطبیق داده شود.
انتخاب روش جوشکاری و الکترود متناسب با شرایط کار
جوشکاری قوس الکتریکی مجموعه ای از فرایندها با تجهیزات، الکترودها و شرایط اجرایی متفاوت است؛ بنابراین نمی توان یک روش یا نوع الکترود را برای همه اتصالات مناسب دانست. جنس و ضخامت فلز پایه، طراحی اتصال، موقعیت جوشکاری، خواص موردنیاز جوش و شرایط بهره برداری از عواملی هستند که باید پیش از انتخاب فرایند و مواد مصرفی بررسی شوند.
در جوشکاری با الکترود روکش دار نیز نوع مغزی، پوشش و طبقه بندی الکترود بر رفتار قوس و فلز جوش اثر می گذارد. به همین دلیل، انتخاب نهایی باید بر اساس مشخصات فنی الکترود، الزامات پروژه و در کاربردهای مهندسی، دستورالعمل جوشکاری یا WPS انجام شود؛ نه صرفاً بر اساس نام تجاری یا نوع عمومی پوشش.