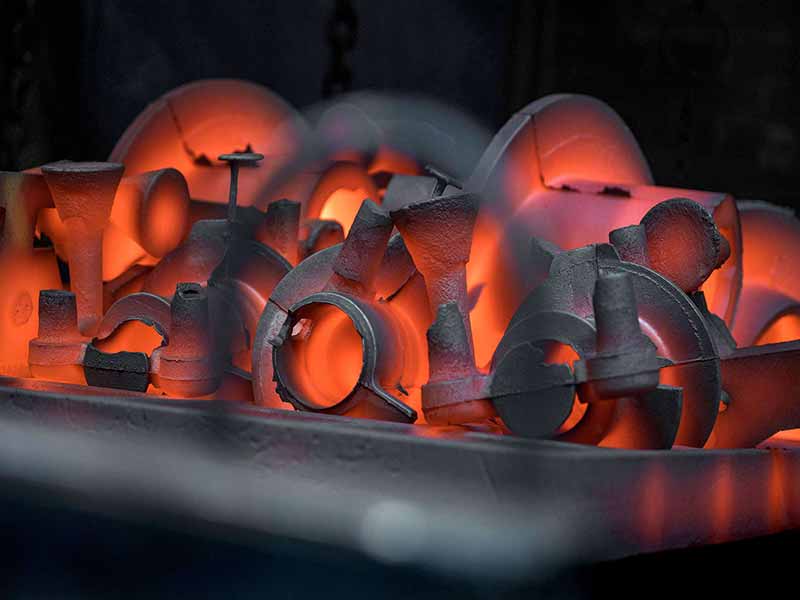
تکنیک های کوئنچینگ نقش مهمی در دستیابی به سختی، استحکام، چقرمگی و پایداری ابعادی مناسب در قطعات فولادی دارند. با این حال، انتخاب روش کوئنچ تنها به سریع سرد کردن فولاد محدود نمی شود. ترکیب شیمیایی فولاد، سختی پذیری، ابعاد و هندسه قطعه، محیط خنک کننده و میزان حساسیت به ترک یا اعوجاج همگی در نتیجه نهایی موثر هستند.
انتخاب صحیح گرید نیز بخش مهمی از این فرآیند است؛ زیرا نوع فولاد تعیین می کند قطعه برای رسیدن به ساختار و خواص مکانیکی مورد نظر به چه نرخ سرد شدنی نیاز دارد. از طرف دیگر، بررسی قیمت فولاد آلیاژی در کنار مشخصات فنی گرید می تواند در انتخاب اقتصادی تر متریال برای قطعات صنعتی موثر باشد. در ادامه، مهم ترین تکنیک های کوئنچینگ، محیط های خنک کننده و معیارهای انتخاب روش مناسب را بررسی می کنیم.
تفاوت تکنیک کوئنچ با محیط کوئنچ چیست؟
در فرآیند کوئنچ فولاد، نحوه سرد شدن قطعه و محیطی که برای انتقال حرارت استفاده می شود دو مفهوم مرتبط اما متفاوت هستند. تکنیک کوئنچینگ به مسیر حرارتی و نحوه اجرای سرد کردن گفته می شود؛ برای مثال کوئنچ مستقیم، مارتمپرینگ یا آستمپرینگ. در مقابل، محیط کوئنچ ماده یا سیالی است که انتقال حرارت از قطعه به کمک آن انجام می شود؛ مانند آب، روغن، محلول پلیمری، نمک مذاب یا گاز.
انواع تکنیک های کوئنچینگ فولاد
انتخاب تکنیک مناسب به ساختار نهایی مورد انتظار، سختی پذیری فولاد و محدودیت های قطعه بستگی دارد. مهم ترین روش های مورد استفاده در صنعت شامل موارد زیر هستند.
کوئنچ مستقیم
در Direct Quenching قطعه پس از آستنیته شدن مستقیما وارد محیط خنک کننده می شود و با سرعت کافی از محدوده تبدیل فازی عبور می کند. این روش یکی از متداول ترین تکنیک های سخت کاری فولاد است و در صورت انتخاب صحیح دمای آستنیته و محیط خنک کننده می تواند ساختار مارتنزیتی و سختی بالایی ایجاد کند.
مهم ترین محدودیت کوئنچ مستقیم، ایجاد اختلاف دما میان سطح و مرکز قطعه است. هرچه سرعت خنک شدن بیشتر باشد، احتمال افزایش تنش های حرارتی، تغییر شکل و ترک نیز بیشتر خواهد شد. به همین دلیل استفاده از شدیدترین محیط خنک کننده همیشه به معنای دستیابی به بهترین نتیجه نیست.
کوئنچ منقطع یا مرحله ای
در Interrupted Quenching سرعت یا مسیر سرد شدن قطعه در یک یا چند مرحله تغییر می کند. هدف اصلی، کنترل اختلاف دمای بخش های مختلف قطعه و کاهش تنش های ناشی از سرد شدن سریع است.
این رویکرد می تواند برای قطعاتی که هندسه پیچیده، تغییر ضخامت یا حساسیت بالا به اعوجاج دارند مناسب باشد. دما و زمان انتقال بین مراحل باید بر اساس منحنی های تبدیل فولاد و مشخصات قطعه تعیین شود.
مارتمپرینگ
مارتمپرینگ فولاد یکی از روش های کنترل شده کوئنچ است که برای کاهش تنش و اعوجاج نسبت به کوئنچ مستقیم به کار می رود. در این روش قطعه پس از آستنیته شدن به محیطی با دمای کنترل شده منتقل می شود و پیش از عبور کامل از محدوده تشکیل مارتنزیت، فرصت داده می شود اختلاف دمای سطح و مغز قطعه کاهش یابد. سپس قطعه با شرایط کنترل شده سرد می شود.
نتیجه این فرآیند می تواند کاهش احتمال ترک، کاهش تغییرات ابعادی و یکنواختی بیشتر ساختار در مقایسه با کوئنچ مستقیم باشد. پس از تشکیل مارتنزیت نیز معمولا عملیات تمپر برای دستیابی به تعادل مناسب میان سختی و چقرمگی انجام می شود.
آستمپرینگ
در Austempering هدف با کوئنچ معمولی متفاوت است. قطعه پس از آستنیته شدن به محدوده دمایی مشخصی منتقل و در آن نگهداری می شود تا به جای تشکیل مارتنزیت، تبدیل ساختاری به سمت بینیت انجام شود. این روش در گریدها و قطعات مناسب می تواند ترکیبی از استحکام، چقرمگی و پایداری ابعادی ایجاد کند و میزان اعوجاج را نسبت به بعضی مسیرهای متداول کوئنچ و تمپر کاهش دهد.
آستمپرینگ برای تمام فولادها یا تمام ضخامت ها مناسب نیست و قابلیت اجرای موفق آن به سختی پذیری فولاد، ابعاد قطعه و امکان عبور مناسب از منحنی تبدیل وابسته است.
کوئنچ با گاز
در برخی کوره های خلأ یا سیستم های عملیات حرارتی کنترل شده، قطعه با جریان گاز تحت فشار مانند نیتروژن سرد می شود. کنترل مناسب جریان، فشار و دمای گاز امکان تنظیم نرخ انتقال حرارت را فراهم می کند.
کوئنچ گازی به دلیل تمیزی سطح، کنترل پذیری و کاهش آلودگی ناشی از سیالات می تواند برای برخی فولادهای ابزار و آلیاژهای دارای سختی پذیری مناسب گزینه مناسبی باشد. با این حال، قدرت سردکنندگی آن باید با ضخامت قطعه و نیاز متالورژیکی فولاد هماهنگ باشد.
انواع محیط کوئنچ فولاد
پس از انتخاب مسیر عملیات حرارتی، محیط خنک کننده نیز باید متناسب با فولاد و قطعه انتخاب شود. تفاوت در شدت انتقال حرارت محیط ها تاثیر مستقیمی بر ساختار، سختی، تنش پسماند و ریسک اعوجاج دارد.
کوئنچ در آب
آب قدرت خنک کنندگی بالایی دارد و می تواند برای برخی فولادهای کربنی که به نرخ سرد شدن زیادی نیاز دارند مناسب باشد. در مقابل، شدت بالای سرد شدن باعث افزایش اختلاف دمای سطح و مرکز قطعه شده و احتمال تابیدگی یا ترک را افزایش می دهد. بنابراین انتخاب آب صرفا به دلیل سرعت بیشتر خنک شدن تصمیم درستی نیست و باید سختی پذیری فولاد و هندسه قطعه در نظر گرفته شود.
کوئنچ در آب نمک
محلول های آب نمک یا Brine می توانند خنک کنندگی شدیدتری نسبت به آب ایجاد کنند. این محیط در شرایط خاص برای دستیابی به سرعت سرد شدن بالا استفاده می شود، اما ریسک تنش حرارتی، اعوجاج و ترک نیز در آن بیشتر است. به همین دلیل کاربرد آن باید با کنترل دقیق فرآیند و متناسب با گرید فولاد انجام شود.
کوئنچ در روغن
روغن نسبت به آب خنک کنندگی ملایم تری دارد و به همین دلیل در سخت کاری بسیاری از فولادهای آلیاژی و قطعاتی که حساسیت بیشتری به ترک یا تغییر شکل دارند مورد استفاده قرار می گیرد. کنترل دمای روغن، گردش سیال و وضعیت آن از عوامل مهم در یکنواختی فرآیند هستند. انتخاب نامناسب روغن یا شرایط نامناسب حمام می تواند باعث تفاوت سختی میان نقاط مختلف قطعه شود.
کوئنچ با محلول پلیمری
محلول های پلیمری امکان کنترل بیشتری بر شدت خنک کنندگی فراهم می کنند. با تغییر نوع و غلظت پلیمر، دمای محلول و شرایط گردش می توان نرخ سرد شدن را متناسب با قطعه تنظیم کرد. این ویژگی باعث شده است محیط های پلیمری در برخی کاربردهای صنعتی به عنوان گزینه ای بین خنک کنندگی شدید آب و رفتار ملایم تر روغن مورد توجه قرار گیرند.
کوئنچ در هوا یا گاز
فولادهایی که سختی پذیری بالاتری دارند ممکن است بدون نیاز به سرد کردن شدید در آب یا روغن و با استفاده از هوا یا گاز سخت شوند. سرعت پایین تر انتقال حرارت در این محیط ها معمولا به کاهش تنش و اعوجاج کمک می کند. با این حال، اگر سرعت سرد شدن برای گرید مورد نظر کافی نباشد، ساختار و سختی مورد انتظار در تمام مقطع ایجاد نخواهد شد.
مقایسه تکنیک ها و محیط های کوئنچ
| روش یا محیط | شدت یا نحوه سرد شدن | ریسک اعوجاج | ویژگی اصلی | کاربرد کلی |
| کوئنچ مستقیم | سریع و پیوسته | متوسط تا زیاد | دستیابی سریع به سختی | سخت کاری عمومی |
| کوئنچ مرحله ای | کنترل شده و چند مرحله ای | کمتر | کنترل تنش حرارتی | قطعات حساس |
| مارتمپرینگ | کنترل شده در محدوده نزدیک تشکیل مارتنزیت | کم تا متوسط | کاهش اختلاف دمای سطح و مغز | قطعات دقیق و پیچیده |
| آستمپرینگ | نگهداری ایزوترمال برای تشکیل بینیت | معمولا کمتر | ترکیب مناسب استحکام و چقرمگی | گریدها و قطعات مناسب |
| آب | بسیار سریع | زیاد | قدرت سردکنندگی بالا | برخی فولادهای کربنی |
| روغن | متوسط | کمتر از آب | تعادل میان سختی و کنترل ترک | بسیاری از فولادهای آلیاژی |
| پلیمر | قابل تنظیم | قابل کنترل | امکان تنظیم شدت کوئنچ | فرآیندهای صنعتی کنترل شده |
| هوا یا گاز | ملایم تا کنترل شده | کم | تمیزی و پایداری ابعادی بهتر | فولادهای دارای سختی پذیری مناسب |
مقادیر این جدول مقایسه ای هستند و انتخاب نهایی نباید بدون در نظر گرفتن گرید فولاد، ابعاد قطعه و دستورالعمل عملیات حرارتی انجام شود.
آب بهتر است یا روغن؟
انتخاب بین آب و روغن یکی از رایج ترین سوالات در کوئنچ فولاد است، اما پاسخ ثابتی برای تمام فولادها وجود ندارد.
- اگر فولاد سختی پذیری پایین تری داشته باشد، ممکن است برای دستیابی به ساختار مورد نظر به نرخ سرد شدن بیشتری نیاز داشته باشد. در مقابل، فولادهای آلیاژی با سختی پذیری بالاتر ممکن است با روغن یا حتی هوا نیز به سختی مورد نظر برسند.
- در قطعات بزرگ یا دارای گوشه های تیز، سوراخ، شیار یا تغییرات ناگهانی ضخامت، شدت بالای کوئنچ در آب می تواند خطر ترک و اعوجاج را افزایش دهد. در چنین شرایطی محیط ملایم تر ممکن است انتخاب مناسب تری باشد.
انتخاب روش مناسب کوئنچ
انتخاب تکنیک کوئنچ باید قبل از اجرای عملیات و بر اساس چند متغیر به صورت همزمان انجام شود.
ترکیب شیمیایی و سختی پذیری فولاد مشخص می کند برای عبور از محدوده های تبدیل و ایجاد ساختار مورد نظر چه نرخ سرد شدنی لازم است.
ضخامت و هندسه قطعه تعیین کننده سرعت خروج حرارت از سطح و مرکز است. قطعات ضخیم، نامتقارن یا دارای گوشه های تیز رفتار یکسانی در زمان کوئنچ ندارند.
سختی و خواص مکانیکی هدف نیز اهمیت زیادی دارد. بیشترین سختی ممکن لزوما بهترین نتیجه مهندسی نیست و در بسیاری از قطعات صنعتی، تعادل میان سختی، چقرمگی، مقاومت سایشی و خستگی مهم تر است.
ریسک اعوجاج و ترک در قطعات ماشین کاری شده یا دارای تلرانس دقیق باید پیش از انتخاب محیط کوئنچ بررسی شود.
در نهایت، توصیه های استاندارد یا دیتاشیت گرید، منحنی های CCT و TTT، شرایط تجهیزات و تجربه فرآیندی نیز باید در تصمیم نهایی لحاظ شوند.
برای گریدهایی مانند فولادهای عملیات حرارتی، تعیین فرآیند باید بر اساس آنالیز واقعی ماده و شرایط کاری قطعه انجام شود و نمی توان یک دستور ثابت را برای تمام فولادها به کار برد.
چه عواملی کیفیت کوئنچ را کاهش می دهند؟
انتخاب روش مناسب تنها بخشی از فرآیند است. خطا در آستنیته کردن، نگهداری بیش از حد در دمای بالا، تاخیر در انتقال قطعه از کوره به محیط کوئنچ، دمای نامناسب محیط خنک کننده یا گردش غیریکنواخت سیال می تواند نتیجه عملیات را تغییر دهد.
از سوی دیگر، اختلاف زیاد ضخامت در یک قطعه می تواند باعث شود بخش های مختلف با نرخ متفاوتی سرد شوند. این وضعیت تنش های داخلی را افزایش داده و ممکن است به تابیدگی، ترک یا اختلاف سختی منجر شود.
کنترل فرآیند باید از انتخاب گرید و شرایط اولیه قطعه آغاز شود و تا سختی سنجی، بررسی ابعادی و در کاربردهای حساس، ارزیابی ریزساختار پس از عملیات ادامه پیدا کند.
چرا بعد از کوئنچ تمپر انجام می شود؟
تشکیل مارتنزیت می تواند سختی فولاد را به میزان قابل توجهی افزایش دهد، اما ساختار حاصل معمولا دارای تنش داخلی و چقرمگی پایین تری است. به همین دلیل در بسیاری از فولادها مرحله تمپرینگ فولاد پس از کوئنچ انجام می شود.
در فرآیند تمپر، فولاد سخت شده مجددا تا دمایی پایین تر از محدوده آستنیته گرم می شود تا تنش های داخلی کاهش یافته و تعادل مناسب تری میان سختی و چقرمگی ایجاد شود.
دمای تمپر و مدت زمان نگهداری به گرید فولاد و خواص مورد انتظار بستگی دارد؛ بنابراین کوئنچ و تمپر باید به عنوان یک مسیر عملیات حرارتی هماهنگ بررسی شوند، نه دو عملیات کاملا مستقل.
انتخاب تکنیک کوئنچ بر اساس شرایط قطعه
هیچ تکنیک کوئنچی را نمی توان برای تمام فولادها بهترین روش دانست. کوئنچ مستقیم زمانی مناسب است که دستیابی به نرخ بالای سرد شدن اهمیت داشته باشد و قطعه توان تحمل تنش های ایجاد شده را داشته باشد. در قطعات حساس به اعوجاج، مارتمپرینگ یا فرآیندهای کنترل شده می توانند گزینه مناسب تری باشند. آستمپرینگ نیز زمانی قابل بررسی است که گرید فولاد و ابعاد قطعه امکان تشکیل ساختار بینیتی مطلوب را فراهم کنند.
در انتخاب نهایی باید گرید فولاد، سختی پذیری، ابعاد، هندسه قطعه، خواص مکانیکی هدف و تجهیزات عملیات حرارتی به صورت همزمان بررسی شوند. فولاد حامیران علاوه بر تامین گریدهای مختلف فولادهای عملیات حرارتی، امکان دریافت مشاوره تخصصی برای انتخاب فولاد و بررسی شرایط عملیات حرارتی متناسب با کاربرد صنعتی را فراهم می کند. برای انتخاب تکنیک مناسب کوئنچ می توانید از خدمات مشاوره هلدینگ حامیران بهره ببرید.