تمپرینگ فولاد یا برگشت دادن فولاد یکی از مراحل عملیات حرارتی است که معمولا پس از سختکاری و کوئنچ انجام می شود. هدف این فرآیند، کاهش تنش های داخلی و ایجاد تعادل میان سختی، استحکام و چقرمگی فولاد است. هنگام بررسی قیمت فولاد، توجه به وضعیت تحویل و عملیات حرارتی انجام شده اهمیت دارد؛ زیرا فولاد خام، آنیل شده و سختکاری و تمپر شده، شرایط فنی و هزینه یکسانی ندارند. در این مقاله، مراحل تمپرینگ، منحنی های آن و تاثیر این فرآیند بر خواص مکانیکی و هزینه آماده سازی فولاد را بررسی می کنیم.
مارتنزیت و اهمیت تمپرینگ در آن
مارتنزیت ساختاری است که هنگام سرد کردن سریع آستنیت، در شرایط مناسب تشکیل می شود. کربن محبوس در شبکه آهن و وجود عیوب بلوری مانند نابجایی ها، در سختی و استحکام این ساختار نقش دارند. میزان سختی مارتنزیت به درصد کربن و شرایط عملیات حرارتی وابسته است.
با وجود سختی قابل توجه، فولاد مارتنزیتی پس از کوئنچ ممکن است تنش داخلی زیاد و چقرمگی محدودی داشته باشد. به همین دلیل، استفاده مستقیم از آن در بسیاری از قطعات مهندسی مناسب نیست. عملیات تمپرینگ با تغییر ریزساختار و کاهش تنش های ناشی از سختکاری، به تنظیم خواص فولاد متناسب با کاربرد قطعه کمک می کند.
تمپرینگ فولاد چیست؟
تمپرینگ فرآیندی است که طی آن، فولاد سختکاری شده تا دمایی پایین تر از دمای شروع تشکیل آستنیت هنگام گرم کردن، یعنی Ac1، حرارت داده می شود. قطعه برای مدت مشخص در این دما نگه داشته شده و سپس طبق دستورالعمل مربوط به گرید سرد می شود.
در بسیاری از فولادها، این فرآیند با کاهش سختی و افزایش شکل پذیری و چقرمگی همراه است. با این حال، برخی فولادهای آلیاژی در محدوده مشخصی از دمای تمپرینگ، به دلیل سختی ثانویه، رفتار متفاوتی نشان می دهند.
در جریان تمپرینگ، کربن از حالت فوق اشباع در مارتنزیت خارج می شود و در تشکیل کاربیدها مشارکت می کند. آستنیت باقی مانده نیز، در صورت وجود و متناسب با پایداری آن، ممکن است تجزیه یا ناپایدار شود. وجود این آستنیت تنها به فولادهای دارای بیش از ۰٫۷ درصد کربن محدود نیست و به ترکیب شیمیایی و شرایط سختکاری نیز بستگی دارد.
مراحل تمپرینگ
از نظر اجرایی، تمپرینگ فولاد شامل گرم کردن کنترل شده، نگهداری در دمای تعیین شده و سرد کردن است. در طول این مراحل، تغییرات ریزساختاری متعددی رخ می دهد. برای فولادهای کربنی و برخی فولادهای کم آلیاژ، می توان این تغییرات را به صورت زیر توضیح داد. محدوده های دمایی تقریبی هستند و ممکن است با یکدیگر همپوشانی داشته باشند.
- بازآرایی کربن در دماهای پایین، حدود ۲۰ تا ۱۰۰ درجه سانتی گراد: اتم های کربن به محل عیوب بلوری، مانند نابجایی ها و مرزهای ساختار مارتنزیتی، جابه جا می شوند و ممکن است خوشه های کربن تشکیل دهند. این تغییرات گاهی پیش از تمپرینگ عمدی نیز آغاز می شوند.
- تشکیل کاربیدهای انتقالی، حدود ۱۰۰ تا ۲۰۰ درجه سانتی گراد: در فولادهای دارای کربن کافی، کاربیدهای انتقالی مانند کاربید اپسیلون تشکیل می شوند و مقدار کربن حل شده در مارتنزیت کاهش می یابد.
- تجزیه آستنیت باقی مانده، حدود ۲۰۰ تا ۳۵۰ درجه سانتی گراد: بخشی از آستنیت باقی مانده، بسته به ترکیب فولاد و زمان نگهداری، می تواند به ساختارهایی شامل فریت و کاربید تبدیل شود. در فولادهای پرآلیاژ، این رفتار ممکن است در دماهای متفاوتی رخ دهد.
- تشکیل سمنتیت و تکامل ساختار، از حدود ۲۵۰ درجه سانتی گراد به بالا: با ادامه تمپرینگ، سمنتیت جایگزین کاربیدهای انتقالی می شود و ساختار به سمت زمینه فریتی حاوی کاربید پیش می رود. در دماهای بالا و زمان کافی، رشد و کروی شدن کاربیدها و بازیابی ساختار نیز رخ می دهد. تشکیل دانه های فریت هم محور، نتیجه قطعی تمام شرایط تمپرینگ نیست.
دمای نهایی باید با توجه به گرید و خواص مورد نیاز انتخاب شود؛ بنابراین، این بازه ها دستورالعمل اجرایی مشترک برای همه فولادها نیستند.
تاثیر تمپرینگ بر قیمت فولاد
تمپرینگ می تواند هزینه آماده سازی فولاد یا قطعه را تغییر دهد. مصرف انرژی، زمان اشغال کوره، تعداد دفعات تمپر، ابعاد قطعه و آزمون های کنترل کیفیت، از عوامل موثر بر هزینه این عملیات هستند. این هزینه ها باید از قیمت پایه ماده اولیه تفکیک شوند.
برای مثال، هنگام مقایسه قیمت فولاد ابزار کربنی، باید مشخص باشد که محصول در حالت آنیل شده عرضه می شود یا عملیات سختکاری و تمپرینگ نیز روی آن انجام شده است. مقایسه دو محصول با وضعیت تحویل متفاوت، بدون بررسی سختی نهایی و خدمات انجام شده، برآورد دقیقی از هزینه خرید ارائه نمی دهد.
تمپرینگ به خودی خود ترکیب آلیاژی فولاد را تغییر نمی دهد و لزوما باعث افزایش قیمت بازار ماده خام نمی شود. ارزش این فرآیند در دستیابی به خواص مورد نیاز قطعه و کاهش احتمال شکست یا دوباره کاری است.
منحنی های تمپرینگ
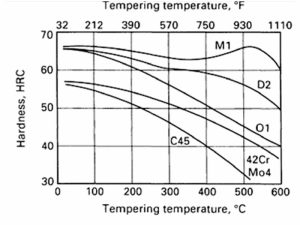
منحنی تمپرینگ معمولا تغییرات سختی فولاد را نسبت به دمای تمپر، در یک زمان نگهداری مشخص نشان می دهد. این منحنی به انتخاب دمای مناسب برای دستیابی به سختی مورد نظر کمک می کند، اما باید مربوط به همان گرید و شرایط سختکاری باشد.
در فولادهای کربنی، افزایش دمای تمپر معمولا با کاهش سختی همراه است. در برخی فولادهای آلیاژی حاوی عناصری مانند مولیبدن، وانادیم، تنگستن و کروم، تشکیل کاربیدهای آلیاژی ریز می تواند در محدوده ای از دما باعث افزایش مجدد سختی شود. این پدیده سختی ثانویه نام دارد و در بسیاری از فولادهای ابزار آلیاژی، در محدوده تقریبی ۴۵۰ تا ۶۰۰ درجه سانتی گراد دیده می شود؛ دمای دقیق آن به گرید وابسته است.
بنابراین، نمی توان برای همه فولادها یک روند ثابت افزایش یا کاهش سختی در نظر گرفت. همچنین، منحنی حاصل از تمپرینگ دو ساعته را نباید بدون بررسی، برای زمان نگهداری متفاوت به کار برد.
رابطه بین سختی و زمان تمپرینگ
دما و زمان نگهداری، هر دو بر میزان تغییرات ریزساختاری اثر دارند. در بسیاری از فولادها، افزایش زمان تمپر در دمای ثابت، باعث پیشرفت واکنش های تمپرینگ و کاهش سختی می شود. البته در فولادهای دارای سختی ثانویه، این رابطه می تواند پیچیده باشد.
هولومن و جافی، برای توصیف تجربی اثر همزمان زمان و دما، پارامتر تمپرینگ را معرفی کردند. یکی از شکل های رایج آن به صورت زیر است:
P = T × (C + log10 t)
در این رابطه:
- P: پارامتر تمپرینگ است.
- T: دمای مطلق بر حسب کلوین است.
- t: زمان نگهداری بر حسب ساعت است.
- C: ثابت تجربی وابسته به فولاد و شرایط تحلیل است که در برخی کاربردها حدود ۲۰ در نظر گرفته می شود.
- log10: لگاریتم با پایه ۱۰ است.
این رابطه برای مقایسه ترکیب های مختلف زمان و دما در محدوده معتبر داده های یک فولاد کاربرد دارد. ثابت C برای تمام گریدها یکسان نیست و برابر بودن پارامتر P نیز لزوما به معنای یکسان بودن چقرمگی یا تمام جزئیات ریزساختار نیست.
تاثیر تمپرینگ فولاد بر چقرمگی فولاد
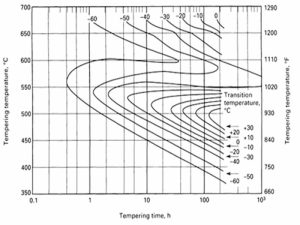
تمپرینگ در بسیاری از شرایط، با کاهش تنش های داخلی و تنظیم سختی، چقرمگی فولاد را بهبود می دهد. با این حال، کاهش سختی همیشه به معنای افزایش چقرمگی نیست و برخی فولادها در محدوده های دمایی مشخص دچار افت چقرمگی می شوند.
یکی از این پدیده ها، تردی تمپر برگشت پذیر است که در برخی فولادهای حساس، هنگام نگهداری طولانی یا سرد شدن آهسته در محدوده تقریبی ۳۵۰ تا ۶۰۰ درجه سانتی گراد رخ می دهد. جدایش ناخالصی هایی مانند فسفر، آنتیموان، قلع و آرسنیک در مرزهای دانه آستنیت پیشین، در این پدیده نقش دارد. افت چقرمگی ممکن است بدون تغییر محسوس سختی اتفاق بیفتد.
پدیده دیگری با عنوان تردی مارتنزیت تمپر شده نیز در بعضی فولادها، معمولا در محدوده تقریبی ۲۵۰ تا ۴۰۰ درجه سانتی گراد مشاهده می شود. این پدیده با تغییرات کاربیدی و رفتار آستنیت باقی مانده ارتباط دارد و نباید با تردی تمپر برگشت پذیر یکسان در نظر گرفته شود.
انتخاب دما، زمان نگهداری و روش سرد کردن باید با توجه به حساسیت گرید انجام شود. برای قطعاتی که مقاومت به ضربه اهمیت دارد، ارزیابی کیفیت تنها بر اساس عدد سختی کافی نیست.
استاندارد تمپرینگ فولاد
برای تمپرینگ همه فولادها، یک استاندارد واحد با دما و زمان ثابت وجود ندارد. الزامات باید بر اساس نوع فولاد، استاندارد محصول، مشخصات قطعه و دستورالعمل عملیات حرارتی تعیین شوند. استانداردهای مرتبط نیز کاربردهای متفاوتی دارند:
| استاندارد | حوزه کاربرد | ارتباط با تمپرینگ فولاد |
|---|---|---|
| ASTM A255 | تعیین سختی پذیری فولاد، از جمله با آزمون جومینی | برای ارزیابی سختی پذیری استفاده می شود و استاندارد تعیین چرخه تمپرینگ یا آزمون معمول سختی نهایی نیست. |
| ISO 9001 | سیستم مدیریت کیفیت سازمان ISO | به مدیریت و کنترل کیفیت فرآیندها مربوط است و دما یا زمان تمپرینگ یک گرید را مشخص نمی کند. |
| EN 10083 | مشخصات فولادهای مناسب کوئنچ و تمپر | بخش هایی از این مجموعه با استانداردهای سری EN ISO 683 جایگزین شده اند؛ برای نمونه، EN ISO 683-1 مربوط به فولادهای غیرآلیاژی مناسب کوئنچ و تمپر است. |
| JIS G4401 | مشخصات فولادهای ابزار کربنی | مرجعی برای الزامات محصول در این گروه از فولادهاست و باید متناسب با گرید مورد نظر استفاده شود. |
| ASTM A681 | مشخصات فولادهای ابزار آلیاژی | برای بررسی الزامات فولادهای ابزار آلیاژی کاربرد دارد و باید متناسب با گرید و مشخصات محصول استفاده شود. |
در اجرای عملیات، ثبت دمای واقعی، زمان نگهداری پس از گرم شدن کافی قطعه، تعداد چرخه ها و نتایج آزمون های مورد نیاز، به کنترل کیفیت کمک می کند. ملاک پذیرش نیز باید با استاندارد و مشخصات فنی سفارش هماهنگ باشد.
نقش کلیدی تمپرینگ در بهبود خواص مکانیکی و قیمت فولاد
تمپرینگ، مرحله ای موثر در تنظیم خواص فولاد پس از سختکاری است. این فرآیند معمولا تنش های داخلی را کاهش می دهد و میان سختی، استحکام و چقرمگی تعادل ایجاد می کند؛ با این حال، نتیجه آن به گرید فولاد، دما، زمان و شرایط سرد کردن وابسته است. خدمات عملیات حرارتی حامیران با امکان اجرای فرآیندهای حرارتی متناسب با نوع فولاد و خواص مورد نیاز قطعه، می تواند در انتخاب و اجرای چرخه مناسب عملیات حرارتی مورد استفاده قرار گیرد.
از نظر اقتصادی، تمپرینگ باید در کنار هزینه ماده اولیه، سختکاری و کنترل کیفیت بررسی شود. انتخاب چرخه مناسب و بررسی وضعیت تحویل فولاد، به تولیدکننده و خریدار کمک می کند تا هزینه را بر اساس خواص واقعی مورد نیاز قطعه ارزیابی کنند.