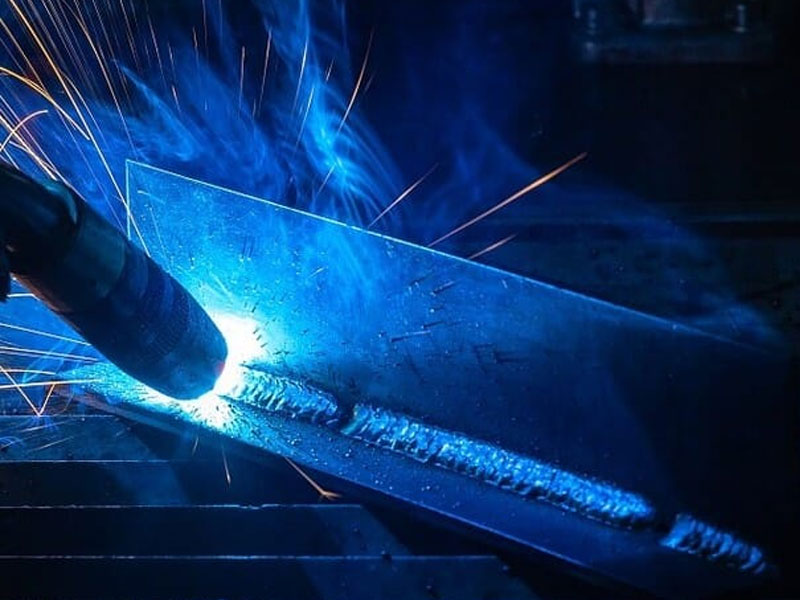
جوشکاری CO2 یکی از روش های جوشکاری قوسی با سیم مصرف شونده است که در آن سیم به صورت پیوسته وارد ناحیه اتصال می شود و گاز دی اکسید کربن از حوضچه مذاب محافظت می کند. این روش در ساخت سازه های فولادی، قطعات خودرو و تجهیزات صنعتی کاربرد دارد. هنگام تامین مواد مصرفی، بررسی قیمت سیم جوش co2 در کنار گرید، قطر و تناسب آن با فلز پایه، به انتخاب محصول و برآورد هزینه پروژه کمک می کند.
تغذیه مداوم سیم و امکان مکانیزه کردن فرایند، از دلایل استفاده از این روش در تولید صنعتی است. با این حال، کیفیت اتصال به آماده سازی قطعه، تنظیم دستگاه، حفاظت گازی و مهارت جوشکار وابسته است.
جوش CO2 چیست و چگونه انجام می شود؟
در جوش CO2، قوس الکتریکی میان سیم جوش و قطعه کار ایجاد می شود. حرارت قوس، سیم و بخشی از فلز پایه را ذوب می کند و حوضچه جوش شکل می گیرد. همزمان، گاز محافظ از نازل تورچ خارج می شود و تماس هوای محیط با ناحیه مذاب را محدود می کند.
وایرفیدر، سیم را از قرقره به سمت تورچ هدایت می کند؛ بنابراین توقف های ناشی از تعویض الکترود دستی کاهش می یابد. پس از حرکت تورچ و انجماد حوضچه، اتصال تشکیل می شود.
برای بسیاری از کاربردهای فولاد کربنی، گرید ER70S-6 رایج است. انتخاب نهایی باید براساس جنس قطعه، خواص مورد نیاز اتصال و دستورالعمل پروژه انجام شود. جزئیات انتخاب محصول در راهنمای ویژگی ها و مشخصات فنی سیم جوش CO2 آمده است.
تفاوت جوشکاری CO2 با MIG چیست
جوشکاری با سیم مصرف شونده و گاز محافظ در خانواده GMAW قرار می گیرد. تفاوت MIG و MAG به نوع گاز مربوط است:
-
MIG: از گاز بی اثر مانند آرگون یا هلیوم استفاده می کند.
-
MAG: از گاز فعال مانند CO2 یا مخلوط آرگون و CO2 استفاده می کند.
بنابراین جوشکاری با CO2 از نظر فنی MAG است، هرچند در بازار گاهی دستگاه و فرایند آن را MIG می نامند. شناخت این تفاوت هنگام انتخاب گاز و تنظیم دستگاه اهمیت دارد.
تجهیزات مورد نیاز برای جوشکاری CO2
- دستگاه جوش: منبع تغذیه، انرژی لازم برای قوس را فراهم می کند. در جوشکاری متداول با سیم توپر فولادی، جریان مستقیم و قطبیت الکترود مثبت یا DCEP رایج است. توان و چرخه کاری دستگاه باید با شرایط تولید هماهنگ باشد.
- وایرفیدر: وایرفیدر وظیفه تغذیه یکنواخت سیم را دارد. غلتک نامناسب، فشار نادرست غلتک ها یا تنظیم نامناسب ترمز قرقره می توانند حرکت سیم را مختل کنند.
- تورچ: تورچ، سیم، جریان برق و گاز را به محل جوش می رساند. لاینر و نازل تماس باید با قطر سیم سازگار باشند. فرسودگی نازل تماس و تجمع پاشش در نازل گاز، کیفیت اجرا را تحت تاثیر قرار می دهند.
- کپسول و رگلاتور CO2: سیلندر، رگلاتور، فلومتر و شیلنگ، مجموعه تامین و کنترل گاز را تشکیل می دهند. سیلندر باید مهار شود و مسیر گاز نشتی نداشته باشد. دبی گاز را هنگام برقراری جریان بررسی کنید؛ فشار سیلندر به تنهایی نشان دهنده حفاظت مناسب در محل اتصال نیست.
حالت های انتقال فلز در جوشکاری CO2
نحوه انتقال قطرات مذاب به جریان، ولتاژ، قطر سیم و ترکیب گاز وابسته است.
انتقال اتصال کوتاه
در این حالت، سیم به طور متناوب با حوضچه مذاب تماس پیدا می کند. انتقال اتصال کوتاه برای ورق های نازک و برخی وضعیت های جوشکاری کاربرد دارد، اما اجرای نامناسب آن می تواند باعث ذوب ناکافی شود.
انتقال کروی
در انتقال کروی، قطرات بزرگ از انتهای سیم جدا می شوند. این حالت در جوشکاری با CO2 خالص رایج است و می تواند با پاشش قابل توجه همراه باشد.
انتقال اسپری
انتقال اسپری متعارف به ترکیب گاز آرگون دار مناسب و رسیدن به محدوده جریان لازم نیاز دارد؛ CO2 خالص چنین انتقالی ایجاد نمی کند. انتقال اسپری پالسی نیز معمولا با مخلوط های آرگون دار و دستگاه دارای قابلیت پالس اجرا می شود.
مزایای جوشکاری CO2
- سرعت مناسب جوشکاری: تغذیه پیوسته سیم، توقف کار برای تعویض الکترود را کاهش می دهد و در تولید قطعات با اتصالات متعدد به افزایش بهره وری کمک می کند.
- هزینه مناسب گاز: CO2 خالص معمولا هزینه تامین پایین تری نسبت به مخلوط های آرگون دار دارد. البته هزینه نهایی باید با احتساب پاشش، تمیزکاری و دوباره کاری محاسبه شود.
- نفوذ مناسب: در شرایط مناسب، CO2 می تواند نفوذ قابل قبولی در فولاد ایجاد کند. دستیابی به نفوذ مورد نیاز همچنان به طراحی اتصال و پارامترهای اجرا وابسته است.
- عدم تشکیل سرباره پوششی در سیم توپر: در جوشکاری با سیم توپر، سرباره پوششی مشابه الکترود روکش دار تشکیل نمی شود. با این حال، پاشش و جزایر سیلیکاتی روی سطح ممکن است به تمیزکاری نیاز داشته باشند.
- قابلیت اتوماسیون: کنترل تغذیه سیم و حرکت تورچ، امکان استفاده از این فرایند در تجهیزات اتوماتیک و خطوط جوشکاری رباتیک را فراهم می کند.
معایب و چالش های جوشکاری CO2
1- پاشش بیشتر: CO2 خالص در مقایسه با بسیاری از مخلوط های آرگون دار، پاشش بیشتری ایجاد می کند. تنظیم هماهنگ ولتاژ، سرعت سیم و فاصله تورچ در کنترل آن موثر است.
2- حساسیت به جریان هوا: باد می تواند پوشش گاز را مختل کند و احتمال ایجاد عیب را افزایش دهد. در محیط باز باید حفاظت مناسب در برابر جریان هوا فراهم شود.
3- نیاز به تنظیم دقیق دستگاه: ولتاژ، سرعت تغذیه سیم، فاصله نوک تماس تا قطعه و سرعت حرکت تورچ به یکدیگر وابسته اند. تغییر یکی از آنها ممکن است اصلاح سایر تنظیمات را ضروری کند.
علت تخلخل در جوش CO2
تخلخل به حفره های گازی باقی مانده در فلز جوش گفته می شود. استفاده از CO2 خالص به تنهایی به معنی ایجاد تخلخل نیست؛ اختلال حفاظت گازی و آلودگی از عوامل مهم آن هستند.
موارد زیر را بررسی کنید:
-
نشتی شیلنگ و اتصالات گاز
-
دبی ناکافی یا بیش از حد گاز
-
وزش باد و گرفتگی نازل
-
روغن، رطوبت و آلودگی سطح یا سیم
-
فاصله و زاویه نامناسب تورچ
افزایش بی هدف دبی گاز می تواند آشفتگی و ورود هوا را بیشتر کند. ابتدا علت عیب را شناسایی و سپس شرایط را اصلاح کنید.
کاربرد جوشکاری CO2
این روش عمدتا در اتصال فولادهای کربنی و برخی فولادهای کم آلیاژ کاربرد دارد:
| حوزه کاربرد | نمونه استفاده |
|---|---|
| سازه های فولادی | اتصال ورق، تیر و پروفیل در سازه و سوله |
| خودروسازی | تولید برخی قطعات بدنه و شاسی |
| ماشین سازی | ساخت فریم، پایه و مجموعه های فولادی |
| تجهیزات صنعتی | تولید محفظه، قطعات و مجموعه های جوشی |
| مخزن سازی | اجرای اتصالات مطابق طراحی و دستورالعمل تاییدشده |
| تولید انبوه | جوشکاری مکانیزه و رباتیک قطعات تکرارشونده |
CO2 خالص برای جوشکاری آلومینیوم مناسب نیست. در استنلس استیل نیز انتخاب گاز و سیم باید متناسب با گرید و الزامات اتصال باشد.
نکات مهم برای افزایش کیفیت جوش CO2
آماده سازی سطح و انتخاب سیم
محل اتصال را از روغن، زنگ، رطوبت و پوشش نامناسب پاک کنید. فاصله ریشه، پخ و هم راستایی قطعات باید با نوع اتصال هماهنگ باشد.
قطر سیم را براساس محدوده جریان، ضخامت قطعه و تجهیزات انتخاب کنید. سیم نازک تر معمولا برای کار در جریان پایین مناسب است؛ با تغییر قطر، سازگاری غلتک، لاینر و نازل تماس را بررسی کنید.
تنظیم دستگاه جوش CO2
در دستگاه های متداول با ولتاژ ثابت، سرعت تغذیه سیم بر جریان تاثیر زیادی دارد و ولتاژ در تعیین طول قوس نقش دارد. یک آمپر یا ولتاژ ثابت برای تمام پروژه ها مناسب نیست.
تنظیمات اولیه را از راهنمای دستگاه و سیم انتخاب کنید و روی نمونه هم جنس و هم ضخامت آزمایش کنید. تغییرات را مرحله ای انجام دهید تا اثر هر پارامتر مشخص باشد. در پروژه های مهندسی، دستورالعمل جوشکاری تاییدشده یا WPS ملاک اجراست.
کنترل حرکت و فاصله تورچ
فاصله نوک تماس تا قطعه و زاویه تورچ را مطابق شرایط اجرا ثابت نگه دارید. حرکت بسیار سریع می تواند ذوب لبه ها را محدود کند و حرکت بسیار آهسته باعث تجمع حرارت و تغییر شکل شود.
در ورق نازک، کنترل حرارت و فاصله اتصال اهمیت زیادی دارد. در قطعات ضخیم نیز آماده سازی لبه و توالی پاس ها باید متناسب با اتصال تعیین شود.
نگهداری تجهیزات و سیم
نازل و مسیر تغذیه را بررسی کنید، قطعات فرسوده را تعویض کنید و کابل تورچ را از خم های تند دور نگه دارید. قرقره سیم باید در محیط خشک و دور از آلودگی نگهداری شود.
عیب یابی مشکلات رایج جوشکاری CO2
| مشکل | علت های احتمالی | بررسی اولیه |
|---|---|---|
| پاشش زیاد | ناهماهنگی تنظیمات یا تغذیه ناپایدار | ولتاژ، سرعت سیم و مسیر تغذیه |
| تخلخل | اختلال گاز یا آلودگی | نشتی، دبی، باد و تمیزی سطح |
| سوراخ شدن ورق | حرارت زیاد یا فاصله نامناسب اتصال | تنظیمات، سرعت حرکت و مونتاژ |
| نفوذ یا ذوب ناکافی | پارامترهای نامناسب یا آماده سازی ضعیف | پخ، دسترسی قوس و شرایط اجرا |
| بریدگی کناره جوش | ترکیب نامناسب زاویه، سرعت و پارامترها | حرکت تورچ و تنظیمات |
| قطع و وصل سیم | مشکل غلتک، لاینر یا نازل تماس | سلامت و تناسب قطعات تغذیه |
این جدول نقطه شروع بررسی است. در صورت مشاهده ترک، علت های متالورژیکی، هیدروژن و تنش نیز باید بررسی شوند. ظاهر مناسب گرده جوش، سلامت داخلی اتصال را تضمین نمی کند.
نکات ایمنی جوشکاری CO2
از کلاه جوشکاری با فیلتر مناسب، دستکش و لباس محافظ استفاده کنید. افراد اطراف نیز باید در برابر نور قوس و پاشش محافظت شوند.
کنترل دود به مکش موضعی، تهویه و در صورت نیاز حفاظت تنفسی مناسب وابسته است؛ کلاه معمولی جوشکاری وسیله حفاظت تنفسی نیست.
مواد قابل اشتعال را از محل دور کنید و سلامت کابل ها و اتصالات را بررسی کنید. کار در مخزن یا فضای بسته به ارزیابی خطر و تمهیدات اختصاصی نیاز دارد.
جوش CO2 بهتر است یا آرگون؟
اگر منظور از «جوش آرگون»، روش TIG باشد، مقایسه میان دو فرایند است: در TIG الکترود تنگستن مصرف نمی شود و سیم پرکننده، در صورت نیاز، جداگانه اضافه می شود. این روش برای اتصالات نیازمند کنترل دقیق و برخی قطعات ظریف کاربرد دارد؛ جوشکاری با سیم پیوسته نیز برای بسیاری از تولیدات فولادی از نظر سرعت مناسب است.
اگر منظور مقایسه گاز CO2 با مخلوط آرگون و CO2 باشد، انتخاب به نوع انتقال فلز، پاشش مجاز، کیفیت مورد نیاز و هزینه وابسته است. تصمیم باید براساس جنس قطعه و شرایط پروژه گرفته شود.
انتخاب مواد مصرفی برای جوشکاری CO2
کیفیت اتصال از هماهنگی سیم، گاز، دستگاه و روش اجرا به دست می آید. پیش از تامین سیم، جنس و ضخامت قطعه، نوع اتصال و مشخصات دستگاه را تعیین کنید.
برای بررسی موجودی و انتخاب گرید و قطر مورد نیاز، می توانید مشخصات پروژه را با کارشناسان فروش فولاد حامیران مطرح کنید و اطلاعات فنی، وزن بسته بندی و قیمت محصول را پیش از سفارش دریافت کنید.